تصميم أدوات قوالب الحقن وهندسة أدوات الإنتاج المتطورة
تصميم هندسي متقدم لأدوات وقوالب حقن البلاستيك الجاهزة للإنتاج الصناعي عالي الكفاءة. نقوم بتحويل الأشكال الهندسية المعقدة للقطع إلى قوالب إنتاج قوية ذات موثوقية عالية مع مراجعة شاملة لقابلية التصنيع (DFM)، ومحاكاة Moldflow، وتحقق حركي للمنزلقات، ومخططات 2D/3D متوافقة مع أنظمة CAM العالمية.
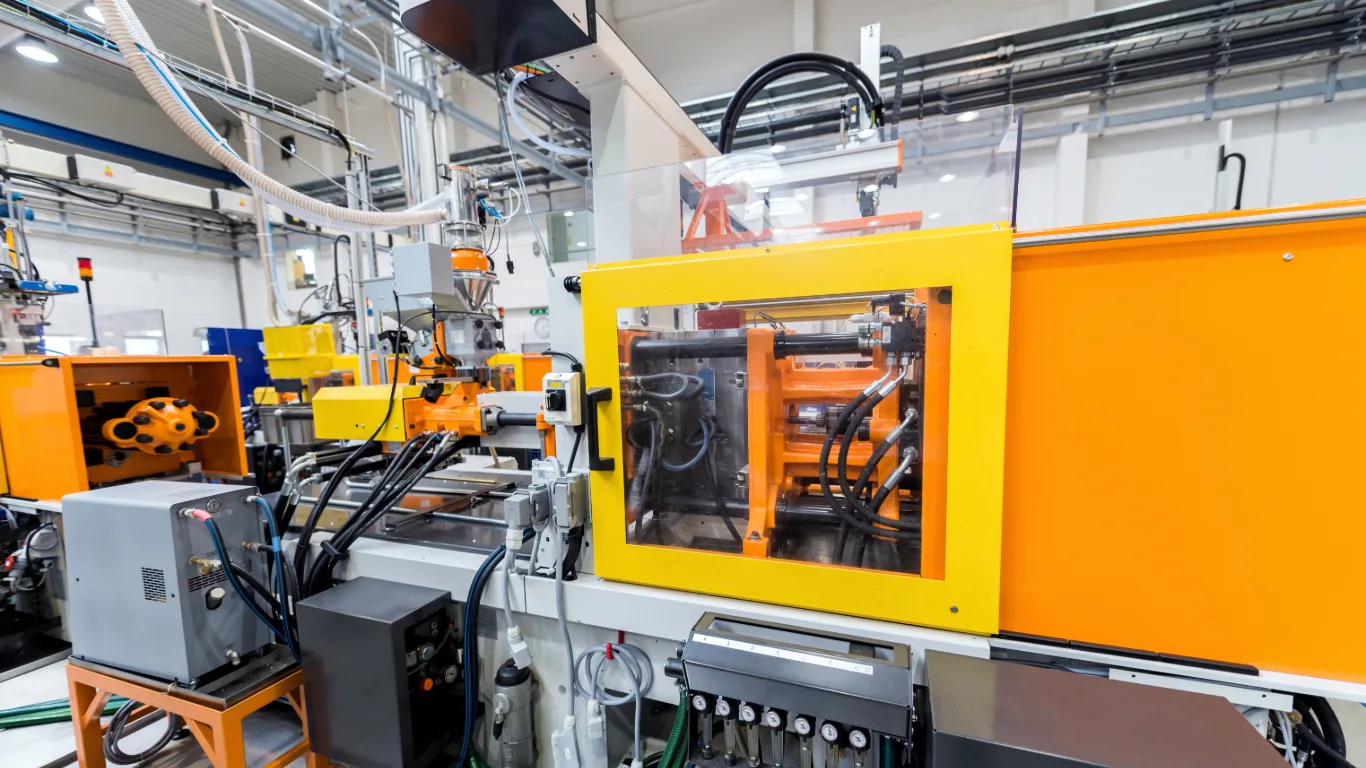
ما هو تصميم أدوات قوالب الحقن؟
الربط الهندسي الدقيق بين تصميم القطعة البلاستيكية وتصنيع القالب الفعلي
على عكس التصميم العام للأجزاء البلاستيكية (الذي يركز على المظهر الخارجي والوظيفة المباشرة) أو النمذجة الأساسية ثلاثية الأبعاد (التي تبني مجسمات رقمية فقط)، يُعد 'تصميم أدوات قوالب الحقن' تخصصاً هندسياً صارماً لتطوير أدوات إنتاج متينة تتحمل قوى غلق هائلة تصل لمئات الأطنان، وصدمات حرارية متكررة، وتدفق البوليمر تحت ضغوط مرتفعة. يقوم مهندسو تصميم الأدوات بحل التفاعلات الفيزيائية المعقدة بين ريولوجيا البوليمر المنصهر، وميتالورجيا فولاذ القوالب، والتمدد الحراري، وحركية المنزلقات الجانبية، وديناميكيات التنفيس، والطرد المتوازن دون المساس بتفاوتات القطعة أو كفاءة زمن الدورة.
الهندسة الهيكلية لأدوات القالب والأنظمة الفرعية
أنظمة فرعية مصممة هندسياً لضمان دورات حقن سريعة ومكررة بدقة متناهية
إدراجات اللب والتجويف (Core & Cavity)
المكونات الرئيسية التي تشكل الأسطح الداخلية والخارجية للقطعة المصبوبة. نقوم بتصميم إدراجات مثبتة في جيوب مع أسطح إحكام مجلوخة بدقة، وخطوط فصل متدرجة أو محيطية، وتفريغ للتمدد الحراري لتعزيز صلابة القالب وتسهيل الصيانة.
المنزلقات والروافع الميكانيكية (Sliders & Lifters)
مكونات ميكانيكية متحركة مصممة لتحرير التجاويف السفلية الخارجية (Undercuts)، والفتحات الجانبية، والمشابك التي لا يمكن تحريرها بحركة فتح القالب الرئيسية. نصمم منزلقات بأعمدة مائلة وكعوب تثبيت إيجابية وروافع مفصلية لضمان الحركة الآمنة.
أنظمة المجاري والبوابات والقنوات الساخنة
شبكة نقل وتوزيع مصهور البوليمر من فوهة الماكينة إلى التجاويف بضغط متوازن ودرجة حرارة منتظمة وأقل إجهاد قص. نقوم بموازنة المجاري الباردة هندسياً وتكوين بوابات صمامية في القنوات الساخنة.
دوائر التبريد وأنظمة طرد القطع
إدارة حرارية متكاملة متزامنة مع أنظمة الطرد الميكانيكي. يستحوذ التبريد على 70% إلى 80% من زمن الدورة؛ لذلك نصمم قنوات بتدفق مضطرب، وحواجز توجيه، ونوافير مياه، وإدراجات عالية التوصيل مع ألواح طرد موجهة.
معايير تصنيف قوالب الحقن وفق جمعية SPI
مواءمة بناء وهندسة القالب مع حجم الإنتاج المستهدف والعمر الافتراضي للاستثمار
يحدد معيار جمعية صناعة البلاستيك (SPI / PLASTICS) متطلبات بناء القالب بناءً على دورات الإنتاج المتوقعة، وميتالورجيا فولاذ التجاويف، وتعقيد دوائر التبريد، ومكونات التوجيه. يضمن الاختيار الصحيح لفئة SPI كفاءة الإنفاق الرأسمالي وحماية القالب من التلف المبكر.
| فئة SPI | العمر التشغيلي المتوقع | نوع وصلابة فولاذ التجاويف | مواصفات قاعدة القالب والميزات | ملف التطبيق والصيانة |
|---|---|---|---|---|
| Class 101 | أكثر من 1,000,000 دورة | فولاذ مقسى بالكامل (48–54 HRC، H13، S136 ستانلس ستيل) | ألواح طرد موجهة، ألواح تآكل مقساة للمنزلقات، قنوات مياه مقاومة للصدأ، تحكم حراري كامل | إنتاج ضخم ومستمر، الأجهزة الطبية، العبوات، وصناعة السيارات |
| Class 102 | 500,000 إلى 1,000,000 دورة | فولاذ مقسى (48 HRC كحد أدنى، H13، 420 ستانلس) | طرد موجه، مكونات منزلقات مقساة، قنوات تبريد معالجة، قاعدة قياسية DME/HASCO | إنتاج متوسط إلى مرتفع، الإلكترونيات الاستهلاكية، الهياكل الصناعية |
| Class 103 | 100,000 إلى 500,000 دورة | فولاذ مسبق التقسية (28–36 HRC، P20، 718H) | قاعدة قالب قياسية، مسارات تبريد محفورة تقليدياً، أعمدة طرد قياسية | المعيار الإنتاجي الأكثر شيوعاً، البوليمرات التجارية، تكلفة رأسمالية متوازنة |
| Class 104 | 10,000 إلى 100,000 دورة | فولاذ كربوني معتدل أو ألومنيوم (P20 أو 7075-T6) | قاعدة قالب بسيطة، دوائر تبريد محدودة، أعمدة طرد قياسية بدون جلب توجيه | إنتاج منخفض الحجم، دفعات تجريبية، قوالب انتقالية قبل الأتمتة الكاملة |
| Class 105 | أقل من 10,000 دورة (500–5,000) | ألومنيوم 7075-T6 أو فولاذ طري أو سبائك مصبوبة | إطار قالب مجمع بمسامير، إدراجات يدوية أو نوى متحركة، تبريد أساسي | نماذج أولية وظيفية، التحقق من التصميم، كميات استكشاف السوق |
اختيار فولاذ القوالب والدلائل الميتالورجية
الموازنة الدقيقة بين كيميائية البوليمر، ومقاومة التآكل، وقابلية الصقل، والعمر الافتراضي
يتطلب اختيار الفولاذ المثالي تقييماً دقيقاً لخصائص الراتنج (ألياف زجاجية كاشطة، غازات مسببة للتآكل، حرارة الانصهار)، ومتطلبات التشطيب السطحي (صقل مرآتي بصري مقابل تشطيب شراري EDM)، والتوصيل الحراري، وحجم الإنتاج المستهدف.
P20 / 1.2311
SPI Class 103 / 104فولاذ قوالب عام متعدد الاستخدامات. قابلية تشغيل ممتازة، صلابة منتظمة في الكتل الكبيرة، وقابلية جيدة للصقل للبوليمرات القياسية (PP، PE، ABS، PS). يزيل مخاطر التشوه الناتجة عن المعالجة الحرارية اللاحقة.
718H / 1.2738
SPI Class 102 / 103فولاذ معدل مفرغ من الغازات مع إضافة النيكل لضمان صلابة موحدة عبر المقاطع السميكة في قوالب السيارات الكبيرة والأجزاء الهندسية مع استجابة فائقة للنقش الكيميائي السطحي.
H13 / 1.2344
SPI Class 101 / 102فولاذ كروم-موليبدينوم ممتاز للعمل الساخن. متانة فائقة ومقاومة عالية للتشقق الحراري والتآكل الكاشط الناتج عن البوليمرات المدعمة بالألياف الزجاجية (PA-GF، PBT-GF).
S136 / 420 ستانلس ستيل
SPI Class 101فولاذ مقاوم للصدأ مارتنسيتي عالي الكروم يوفر مقاومة قصوى للأحماض والغازات وقابلية صقل مرآتي فائقة بدرجة SPI-A1. ضروري للعدسات البصرية، والأجهزة الطبية، وراتنجات PVC والبوليمرات المفلورة.
ألومنيوم 7075-T6
SPI Class 104 / 105سبيكة طيران فائقة القوة بتوصيل حراري يعادل 4 أضعاف الفولاذ. مثالية لقوالب النماذج الأولية السريعة والإنتاج الانتقائي (1,000–25,000 دورة) لتقليل زمن دورة التبريد وتسريع التسليم.
معايير تشطيب أسطح القوالب SPI ونقوش VDI
تحديد درجات التلميع والنقوش المشتتة للضوء وزوايا السحب لتسهيل خروج القطعة
يحدد تشطيب سطح أداة القولبة كلا من المظهر الجمالي للقطعة وديناميكيات خروجها من القالب دون احتكاك. نقوم بتلميع تجاويف القالب وفقا لمعايير SPI (جمعية صناعة البلاستيك) ونقوش الحفر بالشرارة VDI 3400، مع تطبيق زوايا سحب دقيقة لمنع الخدش.
| درجة SPI / VDI | طريقة التشطيب والتلميع | الخشونة السطحية (Ra) | الاستخدام النموذجي | الحد الأدنى لزاوية السحب |
|---|---|---|---|---|
| SPI A-1 | تلميع ألماس درجة #3 (حبيبات 3000+) | 0.012 - 0.025 ميكرومتر | المرايا البصرية، العدسات الشفافة، موجهات الإضاءة الأكريليكية | 0.5° - 1.0° |
| SPI A-2 | تلميع ألماس درجة #6 (حبيبات 6000) | 0.025 - 0.05 ميكرومتر | أجهزة إلكترونية استهلاكية فائقة اللمعان، أغطية الشاشات الشفافة | 1.0° |
| SPI A-3 | تلميع ألماس درجة #15 (حبيبات 3000) | 0.05 - 0.10 ميكرومتر | هياكل الأجهزة الطبية اللامعة، أجزاء السيارات الداخلية الجمالية | 1.0° |
| SPI B-1 | ورق صنفرة ناعم حبيبات 600 | 0.05 - 0.10 ميكرومتر | هياكل نصف لامعة، تخفي تماما مسارات تشغيل CNC الدقيقة | 1.0° - 1.5° |
| SPI B-2 | ورق صنفرة حبيبات 400 | 0.10 - 0.15 ميكرومتر | أغلفة صناعية متوسطة اللمعان، لوحات المعدات التجارية | 1.5° |
| SPI B-3 | ورق صنفرة حبيبات 320 | 0.28 - 0.38 ميكرومتر | أغطية داخلية هيكلية منخفضة اللمعان، حجرات البطاريات المخفية | 1.5° |
| SPI C-1 | حجر كشط ناعم حبيبات 600 | 0.35 - 0.40 ميكرومتر | مظهر مطفي دقيق، يمنع الانعكاسات الضوئية على لوحات العدادات | 1.5° - 2.0° |
| SPI C-2 | حجر كشط حبيبات 400 | 0.45 - 0.55 ميكرومتر | حوامل صناعية قياسية متينة غير تجميلية، صناديق مطفية قوية | 2.0° |
| SPI C-3 | حجر كشط خشن حبيبات 320 | 0.63 - 0.85 ميكرومتر | حوامل سفلية في محركات السيارات، قنوات التكييف الداخلية | 2.0° - 2.5° |
| SPI D-1 / VDI 18-24 | قذف بخرزات زجاجية جافة (ملمس ساتان) | 0.90 - 1.40 ميكرومتر | مقابض استهلاكية ناعمة بملمس ساتان، مقاومة للخدوش وبصمات الأصابع | 2.5° - 3.0° |
| SPI D-2 / VDI 27-30 | قذف برمل أكسيد ناعم #240 | 1.40 - 2.50 ميكرومتر | مقابض خشنة مانعة للانزلاق، أدوات كهربائية يدوية ومعدات قوية | 3.5° - 4.5° |
| SPI D-3 / VDI 33-39 | قذف بأكسيد خشن جدا #24 | 3.20 - 6.30 ميكرومتر | مقابض صناعية ذات قبضة قوية جدا للآلات الخارجية الثقيلة | 5.0° - 7.0° |
أنظمة البوابات والمجاري وتوزيع المصهور
الموازنة الدقيقة بين هبوط الضغط، وإجهاد القص، ونظافة المظهر الجمالي للقطعة
يتحكم نظام توصيل المصهور في سرعة جبهة التدفق، وكفاءة الضغط التكميلي، ومواقع خطوط اللحام. يؤثر الاختيار بين المجاري الباردة والساخنة وهندسة البوابات بشكل مباشر على معدلات الفاقد، وزمن الدورة، وعمليات تشذيب ما بعد الحقن.
| معيار التصميم | أنظمة المجاري الباردة (Cold Runner) | أنظمة القنوات الساخنة (Hot Runner) |
|---|---|---|
| طريقة توصيل وحرارة المصهور | يتصلب المصهور مع كل حقنة في قنوات غير مسخنة؛ ويطرد كرايش أو يعاد طحنه | يظل البوليمر منصهراً داخل فوهات مجمعة مسخنة؛ دون أي تصلب لمجاري التوزيع |
| التأثير على زمن الدورة | يتقيد زمن الدورة بزمن تبريد مقطع المجرى الأكثر سمكاً | تقليص زمن الدورة بنسبة 10% إلى 35% بالاعتماد فقط على سمك جدار القطعة |
| فاقد المواد وإعادة التدوير | ينتج 15% إلى 50% فاقداً من وزن الحقنة؛ يتطلب كسارات لإعادة الطحن | فاقد شبه معدوم؛ حقن مباشر ونظيف داخل التجاويف |
| تعقيد القالب والتكلفة الأولية | تكلفة أولية أقل؛ بنية ميكانيكية بسيطة بقالب ذي لوحين أو ثلاثة ألواح | استثمار رأسمالي مبدئي أعلى؛ يتطلب وحدات تحكم PID دقيقة متعددة المناطق |
| التحكم في توازن التجاويف | يتطلب مجاري متوازنة هندسياً بدقة لمنع زيادة ضغط التجاويف القريبة | تحكم متقدم ومستقل في توقيت وفتح إبر الصمامات عبر جميع التجاويف |
بوابة مستطيلة قياسية تقع على خط الفصل، تغذي القطعة من الجدار الجانبي.
بوابة مخروطية تمر أسفل خط الفصل إلى جانب أو قاع القطعة البلاستيكية.
بوابة نفقية منحنية تلتف حول اللب لتغذي القطعة من الداخل أو الأسفل.
إبرة ميكانيكية يتم التحكم في إغلاقها لتغلق بشكل متساوٍ تماماً مع سطح التجويف.
ديناميكيات دوائر التبريد وهندسة طرد القطع
تبديد حراري منتظم وعمليات طرد آمنة تخلو تماماً من التشوهات الإنشائية
دوائر التبريد الحرارية
تحسين رقم رينولدز للتدفق المضطرب
يتم تحديد أقطار ومسارات قنوات التبريد للحفاظ على رقم رينولدز أعلى من 4000، مما يضمن تدفقاً مضطرباً يحقق أعلى معامل نقل حراري بين فولاذ القالب وسائل التبريد.
حواجز ونوافير التبريد في أعماق اللب
الأعمدة والبروزات العميقة التي يتعذر حفر مسارات ممتدة خلالها تزود بحواجز نحاسية أو نوافير، تجبر السائل البارد على الوصول لأعلى نقطة في عمق القالب.
إدراجات عالية التوصيل وتبريد مطابق للشكل
لمعالجة البؤر الحرارية الصعبة، ندمج إدراجات برونز-بريليوم أو إدراجات معدنية مطبوعة ثلاثياً (DMLS) بقنوات تبريد منحنية تطابق الشكل الهندسي بدقة.
أنظمة الطرد الميكانيكية
توزيع متوازن ومدروس لأعمدة الطرد
تتوزع أعمدة الطرد أسفل الأعصاب والقواعد والجدران المحيطية حيث يكون الاحتكاك في أعلى مستوياته، مما يوزع قوى الطرد ويمنع ظهور علامات بيضاء أو ثقوب.
ألواح وأكمام الطرد المحيطية
بالنسبة للقطع الأسطوانية ورقيقة الجدران، نصمم حلقات أو أكمام طرد دائرية تطبق قوة منتظمة بزاوية 360 درجة دون تشويه حواف القطعة الرقيقة.
صمامات الهواء المضغوط (Air Poppets)
في القوالب العميقة ذات الإحكام الهوائي، تحقن صمامات البوبيت الهواء المضغوط عند قمة اللب قبل الدفع الميكانيكي لكسر الفراغ وتسهيل الانزلاق السلس.
مراجعة التصميم للإنتاجية (DFM) وهندسة منع العيوب
حل التحديات التصنيعية المعقدة في مرحلة التصميم قبل قطع الفولاذ
زاوية لا تقل عن 0.5° للقلوب الداخلية، و1.0°–1.5° للتجاويف الخارجية، و1° لكل 0.025 مم من عمق الخشونة السطحية (VDI / Mold-Tech).
تصميم زوايا إحكام لا تقل عن 3° إلى 5° على المنزلقات وأسطح الفصل المتقاطعة.
الحفاظ على أنصاف أقطار داخلية R ≥ 0.5 × السماكة، وخارجية R = 1.5 × السماكة مع تدرج ناعم.
تشغيل قنوات تنفيس دقيقة (بعمق 0.015 إلى 0.038 مم حسب لزوجة البوليمر) حول محيط خط الفصل.
ألا تتجاوز سماكة قاعدة العصب 40% إلى 60% من سماكة الجدار الاسمي المتصل به.
تطبيق عوامل انكماش متماثلة وغير متماثلة مخصصة لنوع الراتنج واتجاه تدفق الألياف.
إرشادات سماكة الجدران وانكماش القوالب حسب نوع البوليمر
معايرة أبعاد تجويف القالب وأطوال التدفق وفقا للخصائص الحرارية للراتنجات
ينكمش كل راتنج لدن حراريا بمعدل حجمي مميز أثناء التحول من الحالة المنصهرة إلى الصلبة. نقوم بتوسيع أبعاد تجويف القالب بدقة بالاعتماد على معاملات الانكماش الحقيقية لكل راتنج مع الحفاظ على سماكة جدران مثالية.
| عائلة البوليمر | الدرجات الهندسية الشائعة | سماكة الجدار (الأدنى - الأقصى) | معدل الانكماش الطولي | نسبة التدفق (L/T) | اعتبارات هندسة القالب |
|---|---|---|---|---|---|
| ABS (أكريلونيتريل بوتادين ستايرين) | Lustran, Cycolac, Magnum | 1.14 مم - 3.50 مم | 0.4% - 0.7% | 150:1 | انكماش متوقع بدقة عالية، ثبات أبعادي ممتاز للوصلات السريعة وأغلفة الإلكترونيات. |
| البولي كربونات (PC) | Lexan, Makrolon, Calibre | 1.00 مم - 3.80 مم | 0.5% - 0.8% | 100:1 | لزوجة ذوبان عالية تتطلب بوابات حقن واسعة ودرجة حرارة زيت للقالب بين 85° إلى 120° مئوية لمنع الإجهادات الداخلية. |
| خليط PC/ABS | Bayblend, Cycoloy, Pulse | 1.20 مم - 3.50 مم | 0.5% - 0.7% | 120:1 | يجمع بين قوة البولي كربونات الميكانيكية وتدفق ABS السلس، ممتاز للأجهزة الإلكترونية والطبية. |
| النايلون 6/6 (PA66) | Zytel, Durethan, Ultramid | 0.75 مم - 2.80 مم | 1.0% - 2.5% | 200:1 | شبه بلوري مع انكماش غير موحد، يتطلب فتحات تهوية دقيقة جدا (0.015 مم) لمنع الرايش. |
| البولي بروبيلين (PP) | Pro-fax, Moplen, Total PP | 0.65 مم - 3.80 مم | 1.2% - 2.5% | 250:1 | انكماش حجمي مرتفع، يتطلب تبريدا متوازنا تماما لمنع تقوس وتشويه الأسطح المستوية. |
| POM (أسيتال / ديلرين) | Delrin 500, Hostaform, Celcon | 0.80 مم - 3.00 مم | 1.8% - 3.5% | 150:1 | تبلور سريع، يتطلب تدرجات ناعمة في سماكة الجدران وبوابات سخية لتجنب الفجوات الداخلية. |
| PEEK (بولي إيثر إيثر كيتون) | Victrex PEEK, KetaSpire, Zeniva | 1.20 مم - 3.50 مم | 1.2% - 1.8% | 100:1 | يتطلب فولاذ قوالب مصلد فائق الجودة (H13 أو S136 بصلابة 52 HRC) مع تسخين زيت القالب حتى 160° - 200° مئوية. |
مصفوفة تشخيص عيوب القولبة والحلول الميكانيكية في القالب
معالجة عيوب المنتجات أثناء تصميم القالب قبل قطع الفولاذ
أكثر من 80% من عيوب قطع حقن البلاستيك تنشأ مباشرة من هندسة القالب أو أبعاد البوابات أو قنوات التبريد أو سوء التهوية. هكذا يقوم مهندسونا بالقضاء عليها داخل برنامج CAD:
علامات الغرق والفجوات الداخلية (Sink Marks & Voids)
تقاطعات الجدران السميكة، أضلاع تقوية تتجاوز 60% من الجدار، أو تجمد البوابة قبل اكتمال ضغط الحشو.
تفريغ الكتل السميكة بواسطة أنوية ميكانيكية، تخفيض سماكة الأضلاع إلى 45%-50% من الجدار، وتوسيع بوابات الحقن.
التواء وانحناء القطع (Warpage & Bowing)
تبريد غير متكافئ بين لب وتجويف القالب، أو اختلاف معدلات الانكماش الحجمي للبوليمر.
تصميم قنوات تبريد مطابقة متوازنة في الطرفين، استخدام حشوات بريليوم نحاسي، وإضافة تقويس خفيف لتدعيم الاستقامة.
خطوط اللحام والالتقاء (Weld Lines & Knit Lines)
التقاء جبهات البوليمر المنصهر حول الأنوية مع انخفاض درجة حرارة المادة قبل التلاحم التام.
إعادة توجيه البوابات لنقل خطوط الالتقاء إلى مناطق غير جمالية وغير معرضة للإجهاد، وإضافة فتحات تهوية مجهرية.
الزوائد والرايش (Flash & Burrs)
مساحة إغلاق غير كافية لخط الفصل، انحناء القالب تحت ضغط الحقن الهائل، أو زيادة عمق فتحات التهوية.
زيادة عرض منطقة الإغلاق إلى 25 مم فأكثر، تحميل مسبق 0.03 مم للأنوية، وتصنيع فتحات التهوية وفقا للمقاييس الدقيقة للراتنج.
الحقن الناقص (Short Shots)
طول تدفق مفرط مقارنة بالسماكة، اختناق في ممر البوابة، أو حبس الهواء الذي يقاوم دخول البلاستيك.
تكبير مقاطع قنوات التوزيع وبوابات الحقن، استخدام بوابات صمامية تسلسلية، وتأمين تهوية كاملة للأضلاع العمياء.
علامات الاحتراق والانضغاط الحراري (Burn Marks)
انحباس الهواء المضغوط عند نقطة الامتلاء الأخيرة دون مسار خروج، مما يرفع حرارته لدرجة الاحتراق.
تفريغ حواف دبابيس القذف (بخلوص 0.02 مم) عند نقطة الاحتراق، أو تثبيت فولاذ مسامي للتهوية الدقيقة (Porcerax II).
مراحل وخطوات تصميم أدوات قوالب الحقن لدينا
منهجية هندسية مرحلية دقيقة تضمن الجودة من الفكرة إلى الإنتاج
مراجعة النموذج ومعايرة انكماش البوليمر
نقوم بفحص ملفات 3D CAD (STEP, IGES, Parasolid)، ودراسة خصائص الراتنج الكيميائية، وحساب معاملات الانكماش باتجاه التدفق والاتجاه المتعامد.
دراسة شاملة لقابلية التصنيع (DFM)
تقييم مسارات خطوط الفصل، وزوايا السلب، وتجانس السماكات، ومواقع البوابات، وحاجة القطعة للمنزلقات والروافع لكشف أي عوائق مبكراً.
التصميم ثلاثي الأبعاد والتحقق الحركي
بناء تجميعة القالب ثلاثية الأبعاد كاملة، بما في ذلك إدراجات اللب والتجويف، وقاعدة القالب DME/HASCO، والمنزلقات، ودوائر التبريد، وشبكة الطرد.
محاكاة التدفق والتحليل الحراري (Moldflow)
إجراء محاكاة متقدمة بالعناصر المحدودة للتحقق من زمن الملء، وضغوط الحقن، وقوة الغلق، ومواقع خطوط اللحام، وتجانس التبريد، والتشوهات المتوقعة.
تسليم المخططات التنفيذية الجاهزة للتصنيع
إصدار رسومات تصنيع ثنائية الأبعاد 2D كاملة مع تفاوتات GD&T الدقيقة، وجداول المواد BOM، وملفات STEP الجاهزة لتشغيل ماكينات CNC وEDM.
حزمة المخرجات والوثائق الهندسية الشاملة
ملفات ووثائق تقنية متكاملة جاهزة للتنفيذ المباشر في ورش تصنيع القوالب
نماذج التجميع الرئيسية ثلاثية الأبعاد
ملفات صلبة بارامترية متكاملة لتجميعة القالب بالكامل، بما يشمل ألواح القاعدة، ومجاري التثبيت، وحلقات التمركز، وجلب الصب.
إدراجات اللب والتجويف المصمتة
كتل إدراجات مصمتة ومفصولة تماماً مع تطبيق نسب الانكماش، وخلوصات تشغيل أقطاب التفريغ الكهربائي EDM، وزوايا السلب.
جدول وقائمة مواد قاعدة القالب (BOM)
جدول مواد تفصيلي يحدد الأرقام القياسية لقطع الغيار والمكونات من كتالوجات DME أو HASCO أو Meusburger أو MISUMI العالمية.
رسومات تشغيل ثنائية الأبعاد 2D لورش القوالب
مخططات تنفيذية تفصيلية كاملة بتفاوتات هندسية ASME Y14.5 / ISO GD&T، وتفاوتات التجميع (H7/g6)، وبيانات الخشونة السطحية.
مخططات وتوزيع مسارات التبريد
رسومات توضيحية تحدد أقطار قنوات المياه، واتجاهات الحواجز، ومواقع النوافير، وتجاويف حلقات الإحكام O-ring، ومنافذ التوصيل.
تقرير محاكاة Moldflow الهندسي المتكامل
تقرير هندسي مفصل يوثق أزمنة الملء، وضغوط التبديل، ومعدلات القص، والانكماش الحجمي، ومواقع خطوط اللحام، وتوقعات الانحناء.
عوامل تكلفة القوالب واستراتيجيات تحسين الميزانية
تحقيق أقصى عائد استثماري: الموازنة بين الاستثمار المبدئي في القالب وتكلفة القطعة الفردية
تتحكم هندسة القالب مباشرة في حجم رأس المال المستثمر وتكلفة إنتاج القطعة الواحدة على المدى الطويل. نحن نصمم بنية القالب لتناسب حجم إنتاجك تماما من خلال أفضل ممارسات الهندسة القيمية:
أنظمة قوالب الحشوات القياسية (MUD Inserts)
للإنتاج التجريبي والدفعات المتوسطة (1,000 إلى 25,000 قطعة)، نصمم حشوات تجويف ولب تركب داخل قواعد قوالب قياسية موحدة—مما يوفر حتى 45% من تكلفة الفولاذ ووقت التصنيع.
الاستغناء عن السحابات الميكانيكية والكامات الجانبية
من خلال إعادة تصميم ذكية لخط الفصل وزوايا الإغلاق، نستبدل السحابات المكلفة بأقفال خط السحب والأنوية المتقابلة، مما يقلل تعقيد القالب وتكاليف الصيانة الدورية.
تحليل تحجيم عدد الفجوات (Cavitation)
نحسب حسابا هندسيا دقيقا لاختيار القالب الأحادي أو الثنائي أو متعدد الفجوات (4 إلى 16 فجوة) بالاعتماد على قوة ضغط الماكينة، أوقات الدورات، والطلب السنوي المتوقع.
التفاوتات الدقيقة الانتقائية
نطبق التفاوتات الفائقة (±0.005 مم) فقط على أسطح الإغلاق الحرجة ومسارات العزل، بينما نعتمد تفاوتات قياسية على الأجزاء الهيكلية غير الحساسة لتجنب تكاليف التشغيل الزائدة.
الأسئلة المتكررة حول هندسة وتصميم قوالب الحقن
إجابات هندسية واضحة ومباشرة يقدمها خبراؤنا حول تصميم الأدوات والقوالب
خدمات هندسة وتصنيع قوالب الحقن ذات الصلة
استكشف خدماتنا الشاملة في تطوير المنتجات وهندسة أدوات وقوالب الحقن المتطورة
خدمات تصميم قوالب البلاستيك
خدمات هندسية متكاملة لتصميم قوالب البلاستيك تشمل مراجعة DFM، وفصل اللب والتجويف، والتصاميم الجاهزة للإنتاج.
النمذجة ثلاثية الأبعاد لقوالب الحقن
نمذجة صلبة بارامترية، ومحاكاة ميكانيكية للمنزلقات، وتحقق رقمي من دقة تجميعات القوالب المعقدة.
تصميم وتصنيع قوالب الحقن
تصنيع القوالب المتكامل، وبناء التجاويف العالية، وخدمات ورش تصنيع الأدوات والقوالب الصناعية.
تصميم حقن البلاستيك وتحليل DFM
تحسين تصميم القطع البلاستيكية، وموازنة سماكات الجدران، وتحليل التبريد لتفادي عيوب الحقن.
الدليل الهندسي الشامل لحقن البلاستيك
دليل فني وتقني شامل يغطي معايير حقن البلاستيك، وانكماش البوليمرات، وميكانيكا قوالب الحقن.
تصنيع أدوات وقوالب الحقن الدقيقة
تشغيل دقيق لقواعد القوالب، وتصنيع إدراجات مخصصة للب والتجويف، وتشغيل بالشرارة EDM.
خدمات تصميم قوالب التشكيل
هندسة قوالب مخصصة، ومخططات قوالب متعددة التجاويف، وحلول أدوات من النماذج الأولية إلى الإنتاج.
التشغيل الدقيق بالتحكم الرقمي (CNC)
تفريز متطور خماسي المحاور وخراطة سويسرية فائقة الدقة لإدراجات القوالب، والمنزلقات، وأقطاب النحاس.
هل أنت مستعد لهندسة وتصميم قالب الحقن لمشروعك؟
تأكد من هندسة قالبك لإنتاج متواصل خالٍ من العيوب، وأزمنة دورات مثالية، وأقصى عمر تشغيلي ممكن قبل البدء في قطع الفولاذ. ناقش أبعاد قطعتك وحجم إنتاجك ومواصفات أدواتك مع فريقنا الهندسي.