תכנון כלי תבניות הזרקה והנדסת כלי ייצור מדויקת
תכנון הנדסי מתקדם של כלי ותבניות הזרקת פלסטיק המוכנים לייצור סדרתי ביעילות מקסימלית. אנו הופכים גיאומטריות מורכבות לתבניות ייצור עמידות ואמינות באמצעות בדיקות DFM מקיפות, סימולציות זרימה Moldflow, אימות קינמטי של מנגנונים ומסירת קבצי 2D/3D התואמים באופן מלא לכל מערכות ה-CAM.
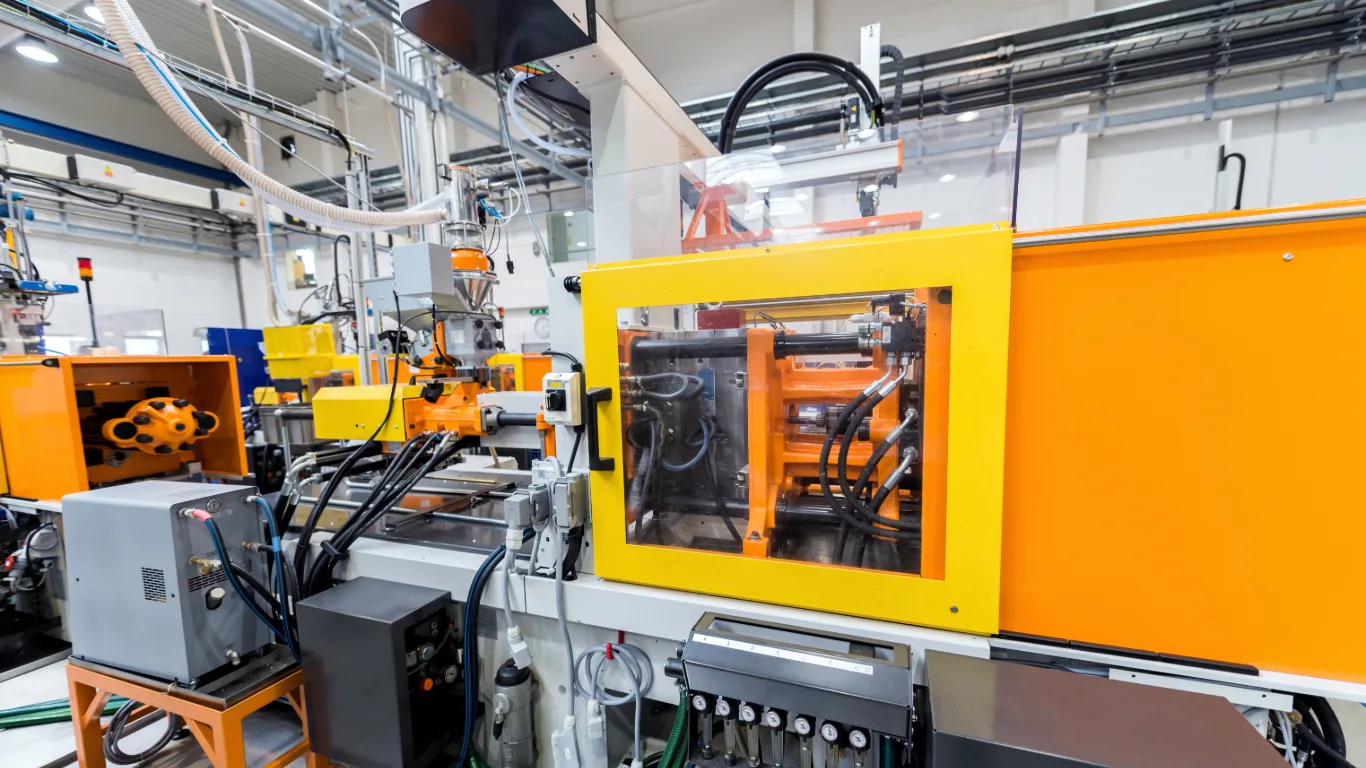
מהו תכנון כלי תבניות הזרקה?
הגישור ההנדסי המדויק בין עיצוב המוצר לייצור הפיזי של התבנית
בשונה מעיצוב מוצר כללי (המתמקד בפונקציונליות הסופית ובנראות המוצר) או מידול תלת-ממדי בסיסי (היוצר גופים דיגיטליים בלבד), 'תכנון כלי תבניות הזרקה' הוא תחום הנדסי קפדני לפיתוח תבניות עמידות המסוגלות לעמוד במאות טונות של כוח נעילה, הלם תרמי מחזורי מהיר ולחצי הזרקה גבוהים. מהנדסי תכנון הכלים פותרים את האינטראקציה הפיזיקלית המורכבת בין ראולוגיית הפולימר, מטלורגיית הפלדה, התפשטות תרמית דיפרנציאלית, קינמטיקה של סליידרים, דינמיקת שחרור אוויר ומערכות חליצה מאוזנות מבלי להתפשר על טולרנסים או על זמני המחזור.
הנדסת מבנה התבנית ומערכות המשנה
תתי-מערכות מתוכננות הנדסית למחזורי הזרקה מהירים, יציבים וניתנים לשחזור מדויק
תוספי ליבה וחלל (Core & Cavity)
הרכיבים המרכזיים המעצבים את המשטחים הפנימיים והחיצוניים של החלק המוזרק. אנו מתכננים תוספים בתוך כיסים עם קווי חלוקה מדורגים או עוקבים, משטחי איטום מדויקים וקיזוז תרמי להבטחת קשיחות מרבית ותחזוקה קלה.
סליידרים ומרימים מכניים (Sliders & Lifters)
רכיבים מכניים נעים המשחררים שקעים חיצוניים (Undercuts), חורים צדדיים ותפסים פנימיים שאינם משתחררים בפתיחה הראשית של התבנית. אנו מתכננים סליידרים עם פינים משופעים, נעילות חיוביות ומרימים מפרקיים.
מערכות מובלים, בריחי הזרקה ותעלות חמות
רשת הולכת הפולימר המותך מפיית המכונה אל תוך המובלעות בלחץ מאוזן, טמפרטורה אחידה ומאמצי גזירה מינימליים. אנו מאזנים גיאומטרית מובלים קרים ומשלבים תעלות חמות עם בקרה שסתומית.
מעגלי קירור ומערכות חליצה ופליטה
ניהול תרמי מתקדם המשולב במערך חליצה מכני מדויק. שלב הקירור מהווה 70% עד 80% מזמן המחזור הכולל; אנו מתכננים קווי מים עם זרימה טורבולנטית, מחיצות, מפזרים ופיני חליצה מונחים.
תקני סיווג תבניות הזרקה לפי תקן SPI
התאמת מבנה התבנית והפלדות לנפח הייצור המבוקש ולאורך חיי המוצר
תקן אגודת תעשיית הפלסטיק (SPI / PLASTICS) מגדיר את דרישות הבנייה של התבנית בהתבסס על מחזורי הייצור הצפויים, מטלורגיית הפלדה בחלל ובליבה, מורכבות מעגלי הקירור ומערכות ההנחיה. בחירה נכונה של תקן SPI מבטיחה יעילות כלכלית ומונעת כשלים מוקדמים.
| סיווג SPI | מחזורי ייצור צפויים | סוג וקשיות פלדת החלל והליבה | מפרט בסיס התבנית ומאפייני בנייה | פרופיל יישום ותחזוקה |
|---|---|---|---|---|
| Class 101 | מעל 1,000,000 מחזורים | פלדת כלים מחוסמת במלואה (48–54 HRC, H13, S136 נירוסטה) | לוחות חליצה מונחים, לוחות שחיקה מחוסמים לסליידרים, תעלות מים מוגנות קורוזיה, בקרת טמפרטורה | ייצור המוני רציף, מכשור רפואי, אריזות ותעשיית הרכב |
| Class 102 | 500,000 עד 1,000,000 מחזורים | פלדת כלים מחוסמת (48 HRC מינימום, H13, 420 נירוסטה) | חליצה מונחית, רכיבי סליידרים מחוסמים, תעלות קירור מצופות, בסיס תקני DME/HASCO | ייצור בינוני עד גבוה, מוצרי צריכה אלקטרוניים, מארזים תעשייתיים |
| Class 103 | 100,000 עד 500,000 מחזורים | פלדת כלים מחוסמת מראש (28–36 HRC, P20, 718H) | בסיס תבנית סטנדרטי, קווי קירור קדוחים קונבנציונלית, פיני חליצה רגילים | התקן הנפוץ ביותר לייצור סדרתי, פולימרים הנדסיים בסיסיים, יחס עלות-תועלת מצוין |
| Class 104 | 10,000 עד 100,000 מחזורים | פלדה רכה או אלומיניום מוקשה (P20 או 7075-T6) | בסיס תבנית בסיסי, מעגלי קירור מוגבלים, פיני חליצה ללא בושינגים מונחים | סדרות ייצור קצרות, סדרות פיילוט, תבניות מעבר לקראת ייצור אוטומטי מלא |
| Class 105 | פחות מ-10,000 מחזורים (500–5,000) | אלומיניום 7075-T6, פלדה רכה או מתכת יצוקה | מסגרת תבנית פשוטה, אינסרטים ידניים או ליבות פריקה ידנית, קירור מינימלי | אבות-טיפוס פונקציונליים, אימות תכן והיתכנות, כמויות לבדיקת שוק ראשונית |
בחירת פלדות כלים ועקרונות מטלורגיים
איזון מדויק בין אופי הפולימר, שחיקה, איכות פני שטח ואורך חיי התבנית
בחירת פלדת התבנית האופטימלית דורשת הערכה מעמיקה של תכונות הפולימר (סיבי זכוכית שוחקים, גזים קורוזיביים, טמפרטורת התכה), דרישות גימור פני שטח (ליטוש מראה אופטי לעומת טקסטורת EDM), הולכת חום וכמות החלקים המתוכננת.
P20 / 1.2311
SPI Class 103 / 104פלדת כלים סטנדרטית ורב-תכליתית. עיבוד שבבי קל ומצוין, קשיות אחידה בכל הבלוק, וליטוש טוב לפולימרים סטנדרטיים (PP, PE, ABS, PS). מבטלת סיכוני עיוותים לאחר טיפול תרמי.
718H / 1.2738
SPI Class 102 / 103פלדה משופרת עם תוספת ניקל ועיבוד ואקום. מעניקה קשיות אחידה במיוחד בליבות עמוקות ובתבניות רכב גדולות, עם עמידות מעולה לחריטה כימית (Photo-etching).
H13 / 1.2344
SPI Class 101 / 102פלדת כרום-מוליבדן מעולה לעבודה בחום. עמידות יוצאת דופן להלם תרמי ולעייפות חומר, ועמידות גבוהה מאוד בפני שחיקה מחומרים מחוזקי סיבי זכוכית (PA-GF, PBT-GF).
S136 / 420 נירוסטה
SPI Class 101פלדת אל-חלד מרטנזיטית עתירת כרום המציעה עמידות מרבית לקורוזיה ויכולת ליטוש מראה מרהיבה לפי תקן SPI-A1. חיונית לרכיבים רפואיים, עדשות אופטיות, ולפולימרים משחררי חומצות (PVC, פלואורו-פולימרים).
אלומיניום 7075-T6
SPI Class 104 / 105סגסוגת תעופה חזקה עם הולכת חום הגבוהה פי 4 מפלדה. אידיאלית לתבניות פרוטוטייפ מהירות ולסדרות ביניים (1,000–25,000 חלקים) לקיצור זמני מחזור הקירור ולהשקה מהירה.
תקני גימור פני שטח לתבניות SPI וטקסטורות VDI
הגדרת דרגות ליטוש, טקסטורות מפזרות אור וזוויות חליצה למניעת חיכוך
גימור פני השטח של התבנית קובע הן את המראה האסתטי של החלק והן את דינמיקת השחרור והחליצה ללא שריטות. אנו מלטשים את חללי התבנית לפי תקני SPI וטקסטורות שיקוע ניצוץ VDI 3400, בהתאמה מדויקת לזוויות החליצה הנדרשות.
| דרגת SPI / VDI | שיטת הליטוש והגימור | חספוס (Ra) | יישום אופייני | זווית חליצה מינימלית |
|---|---|---|---|---|
| SPI A-1 | ליטוש יהלום דרגה #3 (גרעין 3000+) | 0.012 - 0.025 µm | מראות אופטיות, עדשות שקופות, מוליכי אור אקריליים | 0.5° - 1.0° |
| SPI A-2 | ליטוש יהלום דרגה #6 (גרעין 6000) | 0.025 - 0.05 µm | מוצרי אלקטרוניקה מבריקים במיוחד, מסגרות ומסכים שקופים | 1.0° |
| SPI A-3 | ליטוש יהלום דרגה #15 (גרעין 3000) | 0.05 - 0.10 µm | מארזים רפואיים מבריקים, חלקי פנים אסתטיים לרכב | 1.0° |
| SPI B-1 | נייר לטש עדין גרעין 600 | 0.05 - 0.10 µm | מארזים חצי-מבריקים, מטשטש לחלוטין עקבות כרסום CNC עדינות | 1.0° - 1.5° |
| SPI B-2 | נייר לטש גרעין 400 | 0.10 - 0.15 µm | מארזים תעשייתיים בברק בינוני, לוחות ציוד מסחרי | 1.5° |
| SPI B-3 | נייר לטש גרעין 320 | 0.28 - 0.38 µm | מכסים מבניים פנימיים בעלי ברק נמוך, תאי סוללה נסתרים | 1.5° |
| SPI C-1 | אבן ליטוש גרעין 600 | 0.35 - 0.40 µm | גימור מט עדין למניעת החזרי אור על לוחות מחוונים ומכשור | 1.5° - 2.0° |
| SPI C-2 | אבן ליטוש גרעין 400 | 0.45 - 0.55 µm | זרועות ומחברים תעשייתיים סטנדרטיים, מארזים מט עמידים | 2.0° |
| SPI C-3 | אבן ליטוש גסה גרעין 320 | 0.63 - 0.85 µm | מחברים גסים מתחת למכסה המנוע, תעלות מיזוג אוויר פנימיות | 2.0° - 2.5° |
| SPI D-1 / VDI 18-24 | התזת כדוריות זכוכית יבשות (טקסטורת סאטן) | 0.90 - 1.40 µm | ידיות אחיזה במרקם סאטן, עמידות בפני שריטות וטביעות אצבע | 2.5° - 3.0° |
| SPI D-2 / VDI 27-30 | התזת תחמוצת חול #240 | 1.40 - 2.50 µm | טקסטורה מחוספסת נגד החלקה, כלי עבודה חשמליים וציוד שטח | 3.5° - 4.5° |
| SPI D-3 / VDI 33-39 | התזת תחמוצת חול גסה במיוחד #24 | 3.20 - 6.30 µm | ידיות אחיזה תעשייתיות מחוספסות במיוחד למכונות שטח כבדות | 5.0° - 7.0° |
מערכות מובלים, בריחי הזרקה ותעלות חמות
איזון מושלם בין מפל לחצים, מאמצי גזירה ונראות אסתטית של החלק
מערכת הולכת החומר קובעת את מהירות חזית הזרימה, יעילות הדחיסה ומיקום קווי החיבור (Weld Lines). הבחירה בין מערכת תעלות קרות לחמות וקביעת גיאומטריית השערים משפיעות ישירות על פחת חומר, זמני מחזור ופעולות חיתוך לאחר הזרקה.
| פרמטר תכנוני | מערכות תעלות קרות (Cold Runner) | מערכות תעלות חמות (Hot Runner) |
|---|---|---|
| הולכת והחזקת טמפרטורת החומר | הפולימר מתמצק בכל מחזור בתוך תעלות לא מחוממות ונפלט כפחת או למחזור | הפולימר נשמר במצב מותך בתוך פיות וסעפות מחוממות; אפס התמצקות מובלים |
| השפעה על זמן המחזור | זמן המחזור מוגבל על ידי זמן הקירור של קוטר המובל העבה ביותר | קיצור זמני מחזור ב-10% עד 35% המותנים אך ורק בעובי דופן המוצר עצמו |
| פחת חומר ומחזור | מייצר 15% עד 50% פחת ממשקל ההזרקה; מצריך ציוד גריסה ומחזור | כמעט אפס פחת חומר; הזרקה ישירה ונקייה אל תוך המובלעות |
| מורכבות התבנית ועלות ראשונית | עלות ראשונית נמוכה יותר; מבנה מכני פשוט של 2 או 3 לוחות תבנית | השקעה ראשונית גבוהה יותר; מצריך בקרי טמפרטורה מדויקים מרובי אזורים |
| בקרת איזון במרובה מובלעות | מצריך תכנון מובלים מאוזן גיאומטרית למניעת הזרקת יתר למובלעות קרובות | שליטה מדויקת ועצמאית בתזמון שסתומי המחט בכל מובלעת בנפרד |
שער מלבני קונבנציונלי הממוקם על קו החלוקה ומזין את דופן החלק.
שער קוני המנהר מתחת לקו החלוקה אל צידו או תחתיתו של המוצר.
שער מנהרה מעוקל המסתובב סביב הליבה להזנה מחלקו הפנימי של המוצר.
מחט מכנית מבוקרת הנסגרת בקו שטוח ואחיד לחלוטין עם פני שטח המובלעת.
דינמיקת מעגלי קירור והנדסת חליצה ופליטה
פיזור חום אחיד וחליצה בטוחה של החלקים ללא עיוותים גיאומטריים
מעגלי קירור תרמיים
אופטימיזציית מספר ריינולדס לזרימה טורבולנטית
תעלות הקירור מתוכננות בגודל ובמרחקים המבטיחים מספר ריינולדס מעל 4,000, המייצר זרימה טורבולנטית המשיגה מקדם מעבר חום מרבי בין הפלדה לנוזל.
מחיצות ומפזרי זרימה בליבות עמוקות
עמודי ליבה עמוקים שאינם מאפשרים קדיחה רציפה מצוידים במחיצות פליז או מזרקי מים, המאלצים את נוזל הקירור להגיע עד לקצה העליון של הליבה.
תוספי הולכה גבוהה וקירור מותאם צורה (Conformal)
לטיפול במוקדי חום בעייתיים, אנו משלבים תוספי נחושת בריליום או תוספי הדפסת תלת-ממד מתכתית (DMLS) עם תעלות קירור אורגניות העוקבות בדיוק אחר צורת החלק.
מערכות חליצה ופליטה מכניות
פיזור מאוזן של פיני חליצה
פיני חליצה ממוקמים ישירות תחת צלעות, עמודי הברגה וקירות היקפיים בהם החיכוך מרבי, מה שמבטיח פיזור עומס אחיד ומונע פגיעה בחלק או סימנים לבנים.
טבעות ושרוולי חליצה היקפיים
עבור חלקים גליליים ודקי דופן, אנו מתכננים טבעות או שרוולים המפעילים כוח אחיד ב-360 מעלות ללא פגיעה בקצוות החלק.
שסתומי אוויר לפריקת ואקום (Air Poppets)
במוצרים עמוקים הנוטים להידבק בוואקום לליבה, שסתומי אוויר מזריקים אוויר דחוס בקצה הליבה לפני הדחיפה המכנית לפריקת הוואקום ולחליצה חלקה.
בדיקות תכן לייצוריות (DFM) והנדסת מניעת פגמים
זיהוי ופתרון אתגרי ייצור מורכבים בשלב התכנון לפני חיתוך הפלדה
מינימום 0.5° בליבות פנימיות, 1.0°–1.5° בחללים חיצוניים, ו-1° לכל 0.025 מ"מ של עומק טקסטורה (VDI 3400 / Mold-Tech).
תכנון זוויות איטום של לפחות 3° עד 5° בסליידרים ובמשטחי חלוקה מדורגים.
שמירה על רדיוס פנימי של R ≥ 0.5 × עובי דופן ורדיוס חיצוני של R = 1.5 × עובי דופן עם שיפוע הדרגתי.
כרסום תעלות שחרור גזים מיקרוניות (בעומק 0.015 עד 0.038 מ"מ בהתאם לפולימר) סביב קו החלוקה.
עובי בסיס הצלע לא יעלה על 40% עד 60% מעובי הדופן הנומינלית הצמודה אליה.
החלת מקדמי התכווצות מותאמים לכיוון הזרימה ולכיוון הניצב בהתאם לסוג הפולימר.
הנחיות עובי דופן והתכווצות תבנית לפי סוג הפולימר
כיול מידות חלל התבנית ואורכי הזרימה בהתאם להתנהגות התרמית של השרפים
כל שרף תרמופלסטי מתכווץ בשיעור נפחי שונה בעת המעבר מנוזל למוצק. אנו מכיילים את מידות חלל התבנית על פי מקדמי התכווצות מוכחים של כל פולימר תוך שמירה על טווחי עובי דופן אופטימליים.
| משפחת הפולימר | דרגות הנדסיות נפוצות | עובי דופן (מינימום - מקסימום) | שיעור התכווצות קווי | יחס זרימה (L/T) | שיקולים הנדסיים בתבנית |
|---|---|---|---|---|---|
| ABS (אקרילוניטריל בוטאדיאן סטירין) | Lustran, Cycolac, Magnum | 1.14 מ"מ - 3.50 מ"מ | 0.4% - 0.7% | 150:1 | התכווצות צפויה ויציבה במיוחד; דיוק ממדי גבוה למחברי קליפ (snap-fits) ומארזים אלקטרוניים. |
| פוליקרבונט (PC) | Lexan, Makrolon, Calibre | 1.00 מ"מ - 3.80 מ"מ | 0.5% - 0.8% | 100:1 | צמיגות היתוך גבוהה מחייבת פתחי הזרקה נדיבים וטמפרטורת שמן בתבנית של 85° עד 120° צלזיוס למניעת מאמצים פנימיים. |
| תערובת PC/ABS | Bayblend, Cycoloy, Pulse | 1.20 מ"מ - 3.50 מ"מ | 0.5% - 0.7% | 120:1 | משלב את החוזק המכני של פוליקרבונט עם זרימת ההיתוך של ABS; אידיאלי למסגרות אלקטרוניקה ומכשור רפואי. |
| ניילון 6/6 (PA66) | Zytel, Durethan, Ultramid | 0.75 מ"מ - 2.80 מ"מ | 1.0% - 2.5% | 200:1 | חצי-גבישי בעל התכווצות א-איזוטרופית; דורש פתחי שחרור גזים זעירים (0.015 מ"מ) למניעת פלש. |
| פוליפרופילן (PP) | Pro-fax, Moplen, Total PP | 0.65 מ"מ - 3.80 מ"מ | 1.2% - 2.5% | 250:1 | התכווצות נפחית גבוהה; מחייב תעלות קירור מאוזנות במיוחד למניעת עיוותים ופיתול של משטחים ישרים. |
| POM (אצטאל / דלרין) | Delrin 500, Hostaform, Celcon | 0.80 מ"מ - 3.00 מ"מ | 1.8% - 3.5% | 150:1 | התגבשות מהירה; מחייב מעברים הדרגתיים בעובי הדופן ופתחי הזרקה נדיבים למניעת חללים פנימיים. |
| PEEK (פוליאתראתארקטון) | Victrex PEEK, KetaSpire, Zeniva | 1.20 מ"מ - 3.50 מ"מ | 1.2% - 1.8% | 100:1 | מחייב פלדת תבנית מחוסמת באיכות פרימיום (H13 או S136 בקושיות 52 HRC) עם חימום שמן ייעודי המגיע ל-160° עד 200° צלזיוס. |
מטריצת אבחון פגמי הזרקה ופתרונות מכניים בתבנית
פתרון פגמים הנדסיים בשלב תכנון התבנית בטרם עיבוד הפלדה
מעל 80% מפגמי ההזרקה בחלקי פלסטיק נובעים ישירות מגיאומטריית התבנית, גודל פתחי ההזרקה, ערוצי הקירור או שחרור גזים לקוי. כך המהנדסים שלנו מונעים פגמים מראש ב-CAD:
שקיעות וחללים פנימיים (Sink Marks & Voids)
מפגשי דפנות עבים, צלעות חיזוק העולות על 60% מעובי הדופן, או קפיאת פתח ההזרקה טרם השלמת הדחיסה.
ריקון אזורים עבים באמצעות פיני ליבה מכניים, הפחתת עובי צלעות ל-45%-50% מהדופן, והרחבת תעלות ההזרקה.
עיוות ופיתול החלק (Warpage & Bowing)
קצב קירור לא אחיד בין צד הזכר לצד הנקבה בתבנית, או הפרשי התכווצות נפחית של הפולימר.
תכנון תעלות קירור קונפורמיות מאוזנות בשני הצדדים, שילוב שתומי בריליום-נחושת, והוספת עקמומיות חיזוק קלה.
קווי ריתוך והתלכדות (Weld Lines & Knit Lines)
התכנסות חזיתות היתוך פולימר סביב פינים עם ירידת טמפרטורה משמעותית טרם התמזגות מלאה.
מיקום מחדש של פתחי ההזרקה להסטת קווי הריתוך לאזורים נסתרים ולא עמוסים, והוספת חריצי שחרור גזים זעירים.
גרדים ופלאש בקו החלוקה (Flash & Burrs)
שטח נעילה לא מספק בקו החלוקה, גמישות יתר של התבנית תחת לחץ הידוק, או חריצי גזים עמוקים מדי.
הרחבת שטח מגע הנעילה ל-25 מ"מ ומעלה, הוספת קדם-עומס של 0.03 מ"מ לפיני ליבה, ועיבוד פתחי גזים מדויקים.
הזרקה חלקית (Short Shots)
יחס אורך זרימה לעובי דופן (L/T) מוגזם, פתח הזרקה מוצר, או כיסי אוויר כלואים היוצרים לחץ נגדי.
הגדלת חתך תעלות ההזנה ופתחי ההזרקה, שימוש במערכת שסתומים סקוונציאלית, ואוורור כל הצלעות העיוורות.
סימני שריפה ודיזלינג (Burn Marks)
אוויר כלוא הדחוס בחזית המילוי האחרונה ללא מוצא, המגיע לטמפרטורת בעירה אדיאבטית.
השחזת פאות פיני חליצה (מרווח 0.02 מ"מ) ישירות בנקודת השריפה, או שילוב פלדה נקבובית לשחרור גזים (Porcerax II).
תהליך העבודה שלנו בתכנון כלי תבניות הזרקה
מתודולוגיה הנדסית מובנית המבטיחה דיוק ואיכות משלב התכנון ועד לייצור
סקירת גיאומטריית CAD וכיול התכווצות
אנו בוחנים את מודל ה-CAD התלת-ממדי (STEP, IGES, Parasolid), לומדים את מפרטי הפולימר ומחשבים את מקדמי ההתכווצות בכיוון הזרימה ובניצב לה.
בדיקת תכן לייצוריות (DFM) מקיפה
אנו בוחנים קווי חלוקה, זוויות חליצה, אחידות עובי דופן, אסטרטגיית הזרקה ודרישות לסליידרים ומרימים כדי לזהות מראש כל אתגר ייצורי.
תכנון מכלול תבנית 3D ואימות קינמטי
אנו בונים מכלול תבנית תלת-ממדי פרמטרי מלא, הכולל תוספי ליבה וחלל, בסיס תבנית DME/HASCO, סליידרים, מעגלי קירור ומערך חליצה.
סימולציית זרימה ותרמיקה ב-Moldflow
אנו מריצים סימולציית אלמנטים סופיים לאימות זמן המילוי, לחצי ההזרקה, כוח הנעילה הנדרש, מיקומי קווי חיבור, אחידות הקירור ועיוותים צפויים.
מסירת חבילת שרטוטי ייצור מוכנה לבית המלאכה
הפקת שרטוטי ייצור דו-ממדיים (2D) מלאים עם טולרנסי GD&T קפדניים, כתב כמויות (BOM), וייצוא קבצי STEP המוכנים ישירות ל-CNC ול-EDM.
חבילת התוצרים והתיעוד ההנדסי המלאה
תיעוד טכני מקיף ומושלם המוכן לביצוע מיידי בבית המלאכה או אצל יצרן התבניות
מודלים תלת-ממדיים מלאים של מכלול התבנית
מודלים פרמטריים מוגדרים במלואם של כל מכלול התבנית, כולל לוחות בסיס, חריצי תפיסה, טבעות מרכוז ובושינגים.
תוספי ליבה וחלל סולידיים
בלוקי תוספים מופרדים וממודלים באופן מלא הכוללים קיזוז התכווצות פולימר, מרווחי שחיקה לאלקטרודות EDM וזוויות איטום.
רשימת רכיבים וחלקים סטנדרטיים (BOM)
טבלה מפורטת המציינת מק"טים מסחריים מחברות בינלאומיות מובילות כמו DME, HASCO, Meusburger או MISUMI.
שרטוטי ייצור דו-ממדיים (2D) לבית המלאכה
חבילת שרטוטים הנדסית מלאה עם טולרנסי ASME Y14.5 / ISO GD&T, טולרנסי הרכבה (H7/g6) ודרישות טיב פני שטח.
סכמות ומפות מעגלי קירור
שרטוטים המגדירים קטרי קווי מים, כיווני מחיצות, מיקומי מפזרים, חריצי אטמי O-ring וחיבורי צנרת NPT/BSPT.
דוח סימולציה הנדסי מקיף מ-Moldflow
דוח הנדסי מעמיק המתעד זמני מילוי, לחצי מעבר V/P, קצבי גזירה, התכווצות נפחית, מיקומי קווי חיבור וחיזוי עיוותים.
גורמי עלות בתבניות ואסטרטגיות אופטימיזציית תקציב
מקסום החזר השקעה (ROI): איזון בין השקעת ההון הראשונית בתבנית לעלות ליחידה
תכנון התבנית קובע באופן ישיר הן את השקעת ההון הראשונית (CAPEX) והן את עלות הייצור ליחידה לאורך זמן (OPEX). אנו מתכננים ארכיטקטורת תבנית המותאמת במדויק ליעדי הייצור שלך:
מערכות אינסרטים סטנדרטיות (MUD Inserts)
לסדרות פיילוט וייצור בינוני (1,000 עד 25,000 חלקים), אנו מייצרים אינסרטים מדויקים של זכר/נקבה המשתלבים בבסיס תבנית אב סטנדרטי—חיסכון של עד 45% בעלות הפלדה ובזמני האספקה.
ביטול סליידרים ומנגנוני תנועה צדדיים
באמצעות תכנון DFM חכם, אנו מחליפים סליידרים ומרימים מכניים יקרים בנעילות קו משיכה ישיר, מה שמפחית דרמטית את מורכבות התבנית ואת זמני ההשבתה לתחזוקה.
ניתוח אופטימלי למספר החללים (Cavitation)
אנו מחשבים מתמטית את האיזון האידיאלי בין תבנית חלל בודד לאב-טיפוס, תבנית גשר 2-חללים, ותבניות מרובות חללים (4 עד 16 חללים) לפי כוח נעילה, זמני מחזור ונפח שנתי.
הגדרת טולרנסים מדויקים באופן סלקטיבי
אנו מיישמים טולרנסים הדוקים במיוחד (±0.005 מ"מ) אך ורק בקווי חלוקה קריטיים ומשטחי אטימה, תוך שחרור משטחי מעטפת לטולרנסים סטנדרטיים למניעת עלויות עיבוד מיותרות.
שאלות נפוצות בנושא תכנון כלי תבניות הזרקה
תשובות מומחה ברורות ומעמיקות לשאלות הנדסיות ומעשיות בתכנון תבניות
שירותי תכנון וייצור תבניות הזרקה משלימים
גלה את מגוון השירותים המקצועיים שלנו בתכנון תבניות, כלי ייצור וייצור פלסטיק מתקדם
שירותי תכנון תבניות פלסטיק
שירותי תכנון תבניות פלסטיק מקצה לקצה, הכוללים בדיקות DFM, חלוקת ליבה וחלל ותכנונים מוכנים לייצור.
מידול תלת-ממדי לתבניות הזרקה
מידול סוליד פרמטרי תלת-ממדי, סימולציות קינמטיקה לסליידרים ואימות דיגיטלי למכלולי תבנית מורכבים.
תכנון וייצור תבניות הזרקה
ייצור תבניות הזרקה מקצה לקצה, בניית תבניות מרובות מובלעות וייצור פיזי בבית המלאכה.
תכנון חלקים להזרקה ו-DFM
אופטימיזציית תכן לייצוריות (DFM), איזון עובי דופן, אנליזת קירור ומניעת פגמים במוצר.
המדריך המקיף להזרקת פלסטיק
מדריך הנדסי מעמיק ומלא על פרמטרי הזרקת פלסטיק, התכווצות פולימרים ומכניקת תבניות.
ייצור כלי תבניות הזרקה מדויקים
עיבוד מדויק של בסיסי תבנית, תוספי ליבה וחלל מותאמים ועיבוד בשיקוע אלקטרודות (EDM).
שירותי תכנון תבניות לעיצוב פלסטיק
הנדסת תבניות מותאמות אישית, תכנון מרובה מובלעות ופתרונות מייצור ראשוני להמוני.
עיבוד שבבי מדויק ב-CNC
כרסום 5 צירים מדויק וחריטה שוויצרית בטולרנסים הדוקים לתוספי תבניות, סליידרים ואלקטרודות נחושת.
מוכן לתכנן את כלי תבנית ההזרקה לפרויקט שלך?
ודא שהתבנית שלך מתוכננת לייצור רציף ללא פגמים, זמני מחזור אופטימליים ואורך חיים מרבי לפני שחותכים פלדה. שוחח עם צוות ההנדסה שלנו על גיאומטריית החלק, כמויות הייצור ומפרטי התבנית.