تصنيع قوالب الحقن وتصنيع الأدوات المخصصة
تحويل مجسمات الأجزاء ثلاثية الأبعاد المعقدة إلى قوالب حقن إنتاجية فائقة الكفاءة ومصنوعة من الفولاذ المقسى. من التفريز الخماسي CNC والتشغيل السلكي الدقيق بـ EDM إلى بناء قوالب متعددة التجاويف، والتجميع المتقن، وعينات تجارب T1 الكاملة.
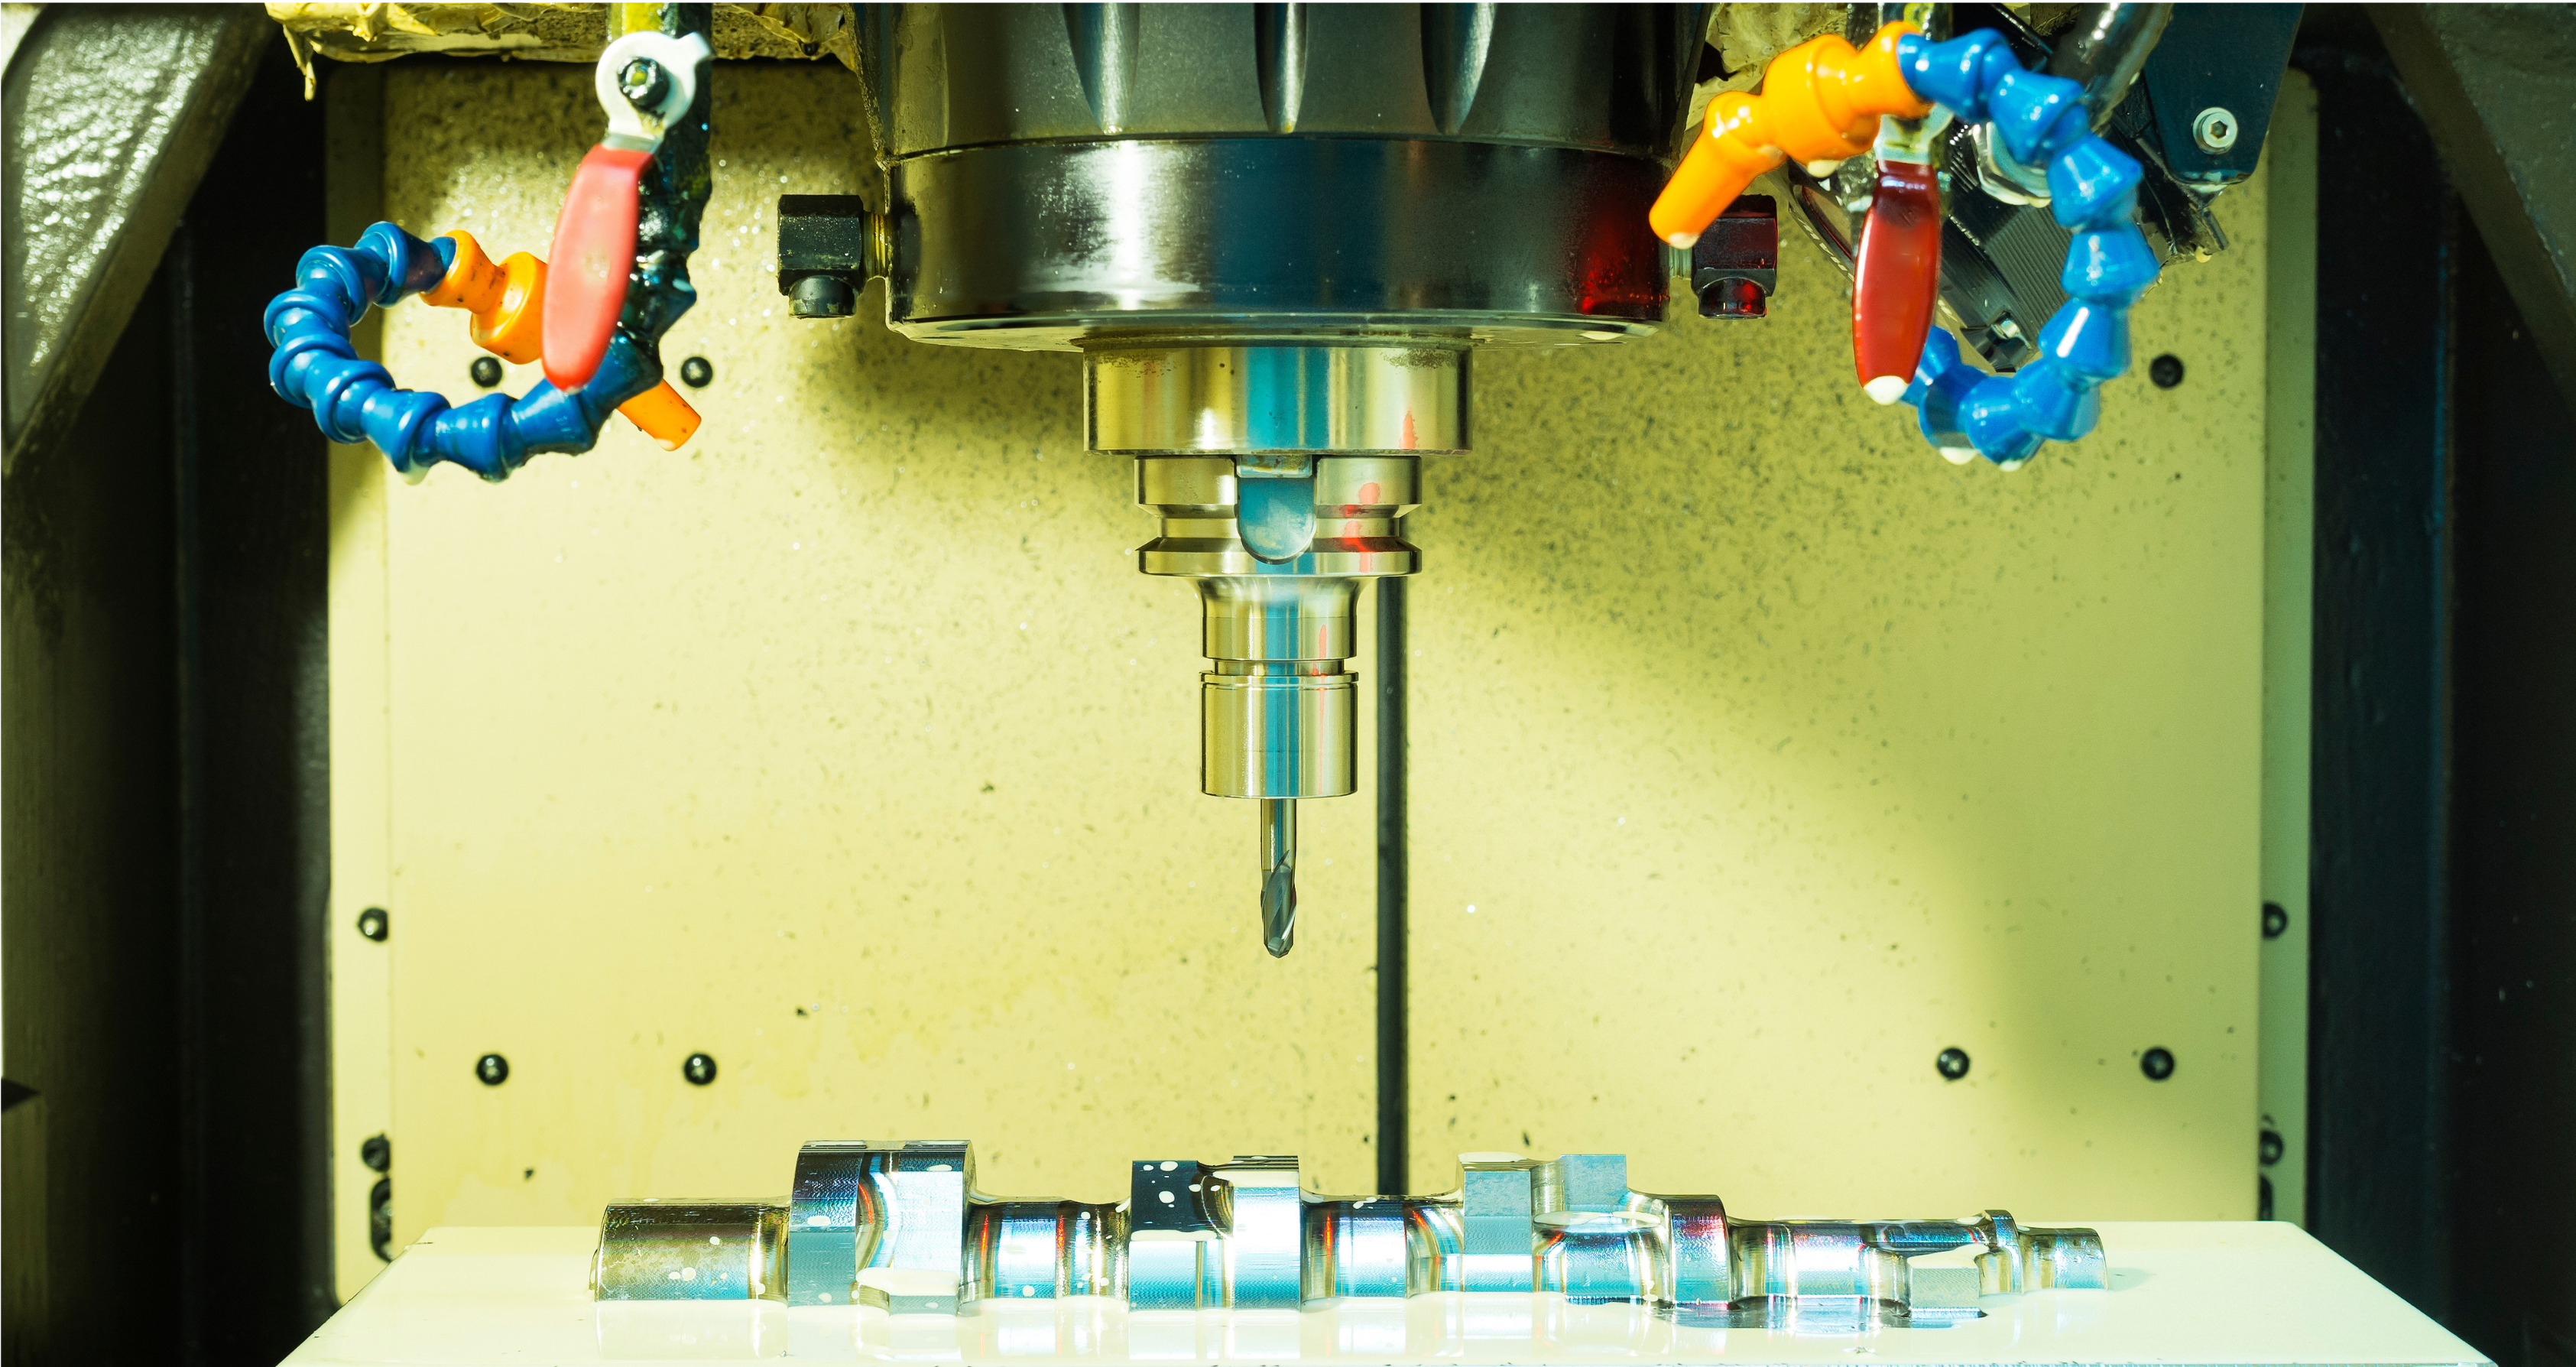
معايير وقدرات صناعة القوالب الميكانيكية
تفاوتات تشغيل هندسية صارمة ومعدات تصنيع متكاملة تضمن إنتاج قوالب خالية تماماً من العيوب.
الهندسة المعمارية المتكاملة لقوالب الحقن
هياكل قوالب مصممة بدقة لتحقيق التوازن الحراري والاستقرار الميكانيكي على مدار ملايين الدورات.
كتل التجاويف والقلب فائقة الدقة
إدخالات فولاذية مقساة بالكامل ومجمعة باختبارات المطابقة البصرية في القواعد القياسية.
قواعد القوالب القياسية المعتمدة
قواعد قوالب ثقيلة تتحمل ضغوط الإغلاق العالية وسرعات الحقن الصناعية القصوى.
المنزلقات والرافعات الميكانيكية والهيدروليكية
أعمدة زاوية، وأسطوانات هيدروليكية، ونوى قابلة للطي للأشكال الغائرة والمسننات الداخلية.
أنظمة الإخراج الموجهة وألواح الطرد
مجموعات إخراج موجهة ومجلوخة بدقة تضمن طرد القطع بدون خدوش أو علامات سحب مشوهة.
معايير تصنيف القوالب حسب مواصفات SPI
نصنع قوالب مخصصة متوافقة تماماً مع معايير جمعية صناعة البلاستيك (SPI) لتلائم خطتكم الإنتاجية.
| فئة SPI | العمر الافتراضي للدورات | مواصفة الفولاذ المستخدم | التطبيقات النموذجية | بروتوكول الصيانة |
|---|---|---|---|---|
| الفئة 101 | 1,000,000+ دورة | H13, S136, 420SS (≥48 HRC) | العبوات الاستهلاكية، قطع السيارات، الأجهزة الطبية | صيانة نادرة، إخراج موجه، قنوات تبريد حرارية محكمة |
| الفئة 102 | حتى 1,000,000 دورة | H13, 718H, P20 مقسى (≥40 HRC) | أجزاء الإنتاج المتوسط إلى العالي، الأغطية الفنية | صيانة منخفضة، مكونات احتكاك قابلة للاستبدال |
| الفئة 103 | حتى 500,000 دورة | P20, NAK80 (28–36 HRC) | الإنتاج التجاري القياسي، الهياكل الصناعية | صيانة دورية عادية، قواعد قوالب قياسية |
| الفئة 104 | حتى 100,000 دورة | P20، فولاذ كربوني عادي (28 HRC) | الدفعات المحدودة والإنتاج التجريبي الأولي | صيانة أساسية، تصنيع اقتصادي التكلفة |
| الفئة 105 | أقل من 500 دورة | ألومنيوم 7075-T6 / فولاذ طري | التحقق السريع من النماذج الأولية والتجارب السريرية | قوالب تجريبية وتعبئة يدوية للقطع |
مصفوفة أنواع فولاذ القوالب والسبائك الممتازة
اختيار علمي لنوع الفولاذ بناءً على نوع البوليمر، ومستوى التآكل، ونعومة السطح المطلوبة.
S136 / Stavax (ESR)
Class 101العدسات البصرية، الأدوات الطبية، البوليمرات المسببة للتآكل مثل PVC، الصقل المرآتي الفائق.
H13 Tool Steel
Class 101البلاستيكات الهندسية الشاقة، النايلون المقوى بالألياف الزجاجية (PA-GF)، دورات الإنتاج السريعة.
718H / P20+Ni
Class 102–103هياكل السيارات الكبيرة، أغطية الأجهزة المنزلية، الأجزاء ذات المظهر الجمالي المصقول.
NAK80
Class 102–103أغطية الأجهزة الكهربائية الدقيقة، خلو كامل من المسامية، تشطيبات التنميش بـ EDM.
P20 القياسي
Class 103–104المنتجات الاستهلاكية العامة، بوليمرات ABS وPP وPE القياسية.
نحاس البريليوم (Ampco)
إدخالات حراريةتشتيت الحرارة السريع في الأضلاع العميقة ومناطق تراكم الحرارة لتسريع زمن الدورة.
معايير تشطيب الأسطح حسب SPI وVDI
من الصقل المرآتي البصري حتى التنميش الكهربائي الصناعي، نوفر تشطيبات قوالب معايرة بدقة.
| درجة SPI / VDI | طريقة التشطيب | خشونة السطح (Ra) | التطبيق النموذجي | أدنى زاوية سحب موصى بها |
|---|---|---|---|---|
| SPI A-1 | معجون ألماسي فائق (درجة 3) | Ra 0.012 – 0.025 µm | العدسات البصرية، ممرات الضوء، الأجزاء الطبية الشفافة شديدة اللمعان | 0.5° – 1.0° |
| SPI A-2 | معجون ألماسي (درجة 6) | Ra 0.025 – 0.05 µm | الهياكل الاستهلاكية الفاخرة، أطر الشاشات، القطع الجمالية البارزة | 1.0° – 1.5° |
| SPI B-1 | ورق صنفرة 600 ناعم | Ra 0.05 – 0.10 µm | الأجزاء التجارية شبه اللامعة، أغطية المنتجات الاستهلاكية الملساء | 1.0° – 1.5° |
| SPI C-1 | حجر تشطيب 600 | Ra 0.35 – 0.40 µm | تشطيب مطفأ، الهياكل الصناعية غير المرئية، المكونات الداخلية | 1.5° – 2.0° |
| SPI D-1 / VDI 3400 | تنميش شراري EDM / ترمل جاف | Ra 0.80 – 3.20 µm | أسطح مقاومة للبصمات، مقابض مانعة للانزلاق، ديكورات السيارات الداخلية | 3.0° – 5.0° |
تصنيع أنظمة البوابات والموزعات الساخنة والباردة
ضبط دقيق لضغط الحقن وتوازن تدفق المصهور لضمان مظهر جمالي ممتاز بدون عيوب سطحية.
| المعيار | قوالب الموزع البارد (Cold Runner) | قوالب الموزع الساخن (Hot Runner) |
|---|---|---|
| هدر المواد وإعادة التدوير | يتصلب الموزع مع كل دورة ويتطلب تقطيعاً وإعادة تدوير | هدر صفري؛ يظل البوليمر مصهوراً داخل القنوات حتى فتحة البوابة |
| سرعة زمن الدورة | محدودة بزمن تبريد قنوات الموزع السميكة (غالباً 25–45 ثانية) | أسرع بنسبة 30% إلى 50% (محدودة فقط بسماكة جدار القطعة) |
| تكلفة التصنيع الأولية | تكلفة تصنيع أولية أقل؛ بنية قوالب أبسط من لوحين أو 3 ألواح | استثمار أولي أعلى في الموزع الساخن ووحدات التحكم الحراري PID |
| أثر البوابة الجمالي | أثر بوابة مرئي يتطلب قصاً يدوياً أو ذراع روبوت للتشذيب | أثر بوابة شبه معدوم بفضل صمامات الإبرة الهيدروليكية المحكمة |
إبر هيدروليكية أو هوائية تغلق البوابة بإحكام للحصول على سطح مستوٍ تماماً بدون نتوءات.
بوابة مائلة تحت خط الفصل تُقص أوتوماتيكياً أثناء فتح القالب وضربة الطرد.
مسار تدفق قوي يقلل من قوى القص والتدهور الحراري للبوليمرات في القطع السميكة.
توزيع متناسق للتدفق يمنع الانبعاج، وفقدان الاستدارة، وظهور خطوط اللحام في القطع الأسطوانية.
التبريد المتوافق وميكانيكا الإخراج
هندسة قنوات تبريد متقدمة وميكانيكا طرد متزامنة تقلل زمن الدورة وتحسن كفاءة المعدات OEE.
تقنية دوائر التبريد المطابقة والموجهة
إدخالات التبريد المتوافق بالطباعة المعدنية 3D DMLS
إدخالات فولاذية ملتحمة بالليزر تتبع انحناءات القطعة ثلاثية الأبعاد وتقلل زمن التبريد بنسبة تصل إلى 40%.
قنوات تبريد محفورة بدقة Gun Drilling
ثقب عميق عالي الدقة مزود بمصدات حواجز وحلزونات دوارة لضمان تدفق ماء مضطرب فعال (Reynolds > 4000).
مناطق تبريد حرارية مستقلة للقلب والتجويف
موزعات مياه متعددة المناطق تتيح التحكم التفاضلي في درجات الحرارة للقضاء على الإجهادات والانبعاج.
ميكانيكا الطرد ونظام الخروج الموجه
ألواح طرد مزدوجة موجهة بدقة
أعمدة توجيه خطية مقساة مع جلب برونزية ذاتية التشحيم تمنع انحراف أو قفل ألواح الإخراج في السرعات العالية.
رافعات زاوية ميكانيكية متزامنة (Lifters)
رافعات مشغلة بزوايا 5°–15° لتحرير المشابك الداخلية والغائرة بدون الحاجة لتعقيد هيدروليكي إضافي.
صمامات إخراج الهواء الهوائية (Air Poppets)
صمامات هوائية مدمجة لكسر التفريغ الهوائي في القطع العميقة مثل الأوعية قبل حركة المسامير الميكانيكية.
بروتوكول فحص DFM ومحاكاة Moldflow
قبل البدء في قطع الفولاذ، ينفذ فريقنا الهندسي محاكاة رقمية شاملة للقضاء على كافة مخاطر التشكيل.
الحفاظ على سماكة اسمية ضمن ±15% وتفريغ المناطق السميكة بإضافة أضلاع تدعيم.
تطبيق زاوية سلب لا تقل عن 1.0° لكل جانب، وزيادة 1.0° إضافية لكل 0.025 مم من عمق التنميش.
تحديد مواقع التقاء جبهات المصهور وتوجيه البوابات لتكون خطوط اللحام بعيدة عن مناطق الإجهاد.
تحديد خط الفصل على الحواف الطبيعية وتصنيع فتحات تهوية بمقاس 0.015–0.03 مم وقنوات تفريغ.
إرشادات معالجة الراتنجات وانكماش القوالب
تصميم تجاويف القالب بمقاييس انكماش حجمية دقيقة ومحسوبة حسب نوع الراتنج ونسب الألياف والتدفق.
| بوليمر اللدائن الحرارية | الدرجات الشائعة | النطاق الأمثل لسماكة الجدار | الانكماش الحجمي | نسبة التدفق (L/T) | اعتبارات تصنيع القالب والصلب |
|---|---|---|---|---|---|
| ABS (أكريلونيتريل بوتادين ستايرين) | قياسي، مقاوم للحرارة، مثبط للهب | 1.5 – 3.5 مم | 0.4% – 0.7% | 150:1 | صقل مرآتي ممتاز، تآكل طفيف على فولاذ P20. |
| PC (بولي كربونات) | بصري، طبي، هيكلي | 1.5 – 4.0 مم | 0.5% – 0.8% | 100:1 | يتطلب درجات حرارة قالب عالية (80–120°م)؛ يوصى بفولاذ S136 المقاوم للصدأ. |
| PA66 + 30% GF (نايلون مقوى بالزجاج) | هندسي هيكلي عالي القوة | 1.0 – 3.0 مم | 0.2% – 0.5% (غير متماثل) | 180:1 | احتكاك وتآكل شديد؛ يتطلب فولاذ H13 مقسى بالكامل (50+ HRC). |
| POM (بولي أوكسي ميثيلين / أسيتال) | هوموبوليمر / كوبوليمر للتروس | 1.5 – 3.0 مم | 1.8% – 2.5% | 150:1 | انكماش حجمي مرتفع؛ يتطلب تبريداً منتظماً متقدماً وفولاذ مقاوم للأحماض. |
| PP (بولي بروبيلين) | هوموبوليمر، كوبوليمر عشوائي | 0.8 – 3.5 مم | 1.2% – 2.0% | 250:1 | تدفق سريع، إمكانية عمل مفصلات حية؛ يتطلب فتحات تهوية محكمة لمنع الرايش. |
| PEEK (بولي إيثر إيثر كيتون) | نقي، 30% ألياف كربونية | 1.0 – 3.0 مم | 1.0% – 1.4% | 120:1 | حرارة قالب قصوى (180–220°م)؛ يتطلب دوائر زيتية حرارية وفولاذ S136 معتمد. |
منع عيوب التشكيل ومعالجة القوالب
تعديلات فنية دقيقة ومعايرة هندسية مثبتة عبر آلاف دورات التجارب الإنتاجية الناجحة.
الرايش على خط الفصل (Flash)
ضغط حقن زائد، أو قوة غلق غير كافية، أو فجوة بين أسطح الفصل تتجاوز 0.01 مم.
إعادة تجليخ ومطابقة أسطح الفصل باللون البصري الأزرق وضبط قوة غلق الماكينة.
الملء الناقص (Short Shot)
تجمد مبكر للمصهور عند البوابة، أو تهوية غير كافية، أو ضيق قنوات الموزع.
توسيع فتحة البوابة، ورفع حرارة قنوات التبريد في الزوايا الحرجة، وإضافة منافذ تهوية.
علامات الغوص والفجوات (Sink Marks)
سماكة زائدة عند التقاء الجدران، أو أضلاع تزيد عن 60% من الجدار، أو ضغط تعبئة غير كافٍ.
تفريغ المقاطع السميكة، وتقليل سماكة الأضلاع، وضبط ضغط التثبيت والتماسك.
الانبعاج والتواء القطعة (Warpage)
تبريد غير متساوٍ بين القلب والتجويف أو توجه غير منتظم للألياف في البوليمرات المقواة.
موازنة دوائر التبريد، وتركيب إدخالات نحاس البريليوم عالية التوصيل، وضبط تأخير فتح القالب.
مراحل تصنيع قوالب الحقن خطوة بخطوة
مسار هندسي منظم من 6 مراحل يمتد من دراسة النموذج ثلاثي الأبعاد وحتى الاعتماد الإنتاجي الكامل.
دراسة DFM واعتماد تصميم القالب
فحص مجسم القطعة، وتحديد خط الفصل، ومواقع البوابات، ومحاكاة التدفق، واعتماد الرسم ثلاثي الأبعاد.
توريد الفولاذ والتفريغ الأولي بـ CNC
شراء كتل الفولاذ المعتمدة، والفحص بالموجات فوق الصوتية، والتفريز الأولي لألواح وجيوب القالب.
المعالجة الحرارية والتفريز عالي الدقة
تقسية الفولاذ في أفران التفريغ الهوائي، متبوعة بتفريز خماسي المحاور فائق السرعة وجلخ دقيق.
التشغيل بالتفريغ الكهربائي Wire & Sinker EDM
تصنيع أقطاب الجرافيت والنحاس، وحفر الأضلاع العميقة، والتفريغ الشراري للزوايا الحادة والقطع السلكي.
التجميع اليدوي، المطابقة والصقل الألماسي
تجميع القالب على أيدي كبار صناع القوالب، واختبار المطابقة باللون الأزرق، وصقل الأسطح ألمسياً.
تجربة القالب T1، فحص CMM والاعتماد
تشغيل القالب على ماكينة الحقن بالدورة الكاملة، وتوثيق نافذة المعايير، وفحص العينات واعتمادها.
المخرجات والوثائق الهندسية المسلمة مع القالب
يُسلم كل قالب حقن مكتمل مع حزمة توثيق رقمية شاملة، وشهادات المواد، ودليل التشغيل والصيانة.
ملفات التصميم ثلاثية الأبعاد والمخططات 2D
مجسمات التجميع الكاملة، ومخططات التفكيك الميكانيكي، والرسومات التنفيذية بجميع الأبعاد والتفاوتات.
شهادات المواد والمعالجة الحرارية
شهادات المصنع الأصلية التي تؤكد تركيب الفولاذ الكيميائي، ومخططات أفران المعالجة الحرارية، وصلابة HRC.
تقرير فحص العينات الأولى (FAI) وقياسات CMM
قياسات دقيقة نقطة بنقطة لعينات تجارب T1 ومطابقتها التامة مع أبعاد النموذج الرقمي ثلاثي الأبعاد.
دليل الصيانة الوقائية وقطع الغيار
دليل إرشادي مفصل يغطي نقاط التزييت، وإجراءات الفك والتركيب، وغسيل قنوات المياه، وقطع الغيار المستهلكة.
الأسئلة الفنية الشائعة حول تصنيع قوالب الحقن
إجابات هندسية دقيقة حول الفترات الزمنية، وضمان عمر القالب، واختيار الفولاذ، وتكاليف التجاويف المتعددة.
الخدمات المرتبطة بتصميم وتصنيع قوالب الحقن
استكشف مجموعتنا الهندسية المتكاملة في تصميم قوالب الحقن وأدوات التصنيع المتقدمة
Plastic Mold Design Services
End-to-end plastic mold design services covering part manufacturability, core/cavity splitting, and production-ready mold designs.
3D Injection Mold CAD Modeling
Parametric 3D solid modeling, kinematic slider simulation, and digital assembly validation for complex mold assemblies.
Injection Molding Tool Design
Full-lifecycle injection mold making, high-cavity tool building, and physical tooling fabrication shop services.
Plastic Injection Molding Design & DFM
Specialized part-level DFM optimization, wall thickness balancing, cooling analysis, and defect prevention principles.
Comprehensive Injection Molding Guide
Complete technical guide covering injection molding parameters, polymer shrinkages, and tooling mechanics.
Precision Mold Tooling & Fabrication
High-accuracy mold base machining, custom core/cavity inserts, and EDM precision tooling services.
Plastic Molding Design Services
Custom plastic mold engineering, multi-cavity tool layouts, and prototype-to-production tooling solutions.
Precision CNC Machining for Mold Inserts
Tight-tolerance multi-axis CNC milling and Swiss turning for mold cavity inserts, precision slides, and copper electrodes.
هل أنت مستعد لتصنيع قوالب حقن إنتاجية فائقة الكفاءة؟
ارفع ملفات التصميم ثلاثية الأبعاد (3D CAD) للحصول على مراجعة DFM هندسية سريعة وعرض سعر تفصيلي لتصنيع القالب. مهندسونا جاهزون لدعم مشروعك خطوة بخطوة.