ייצור תבניות הזרקה ועיבוד כלי עבודה בהתאמה אישית
הפיכת גאומטריות תלת-ממדיות מורכבות לתבניות הזרקה מפלדה מחוסמת בעלות יעילות ייצור מקסימלית. מכרסום CNC ב-5 צירים ושיקוע EDM מדויק ועד בניית תבניות מרובות מובלעות, התאמת משטחי הפרדה ובדיקות דגימת T1 מלאות.
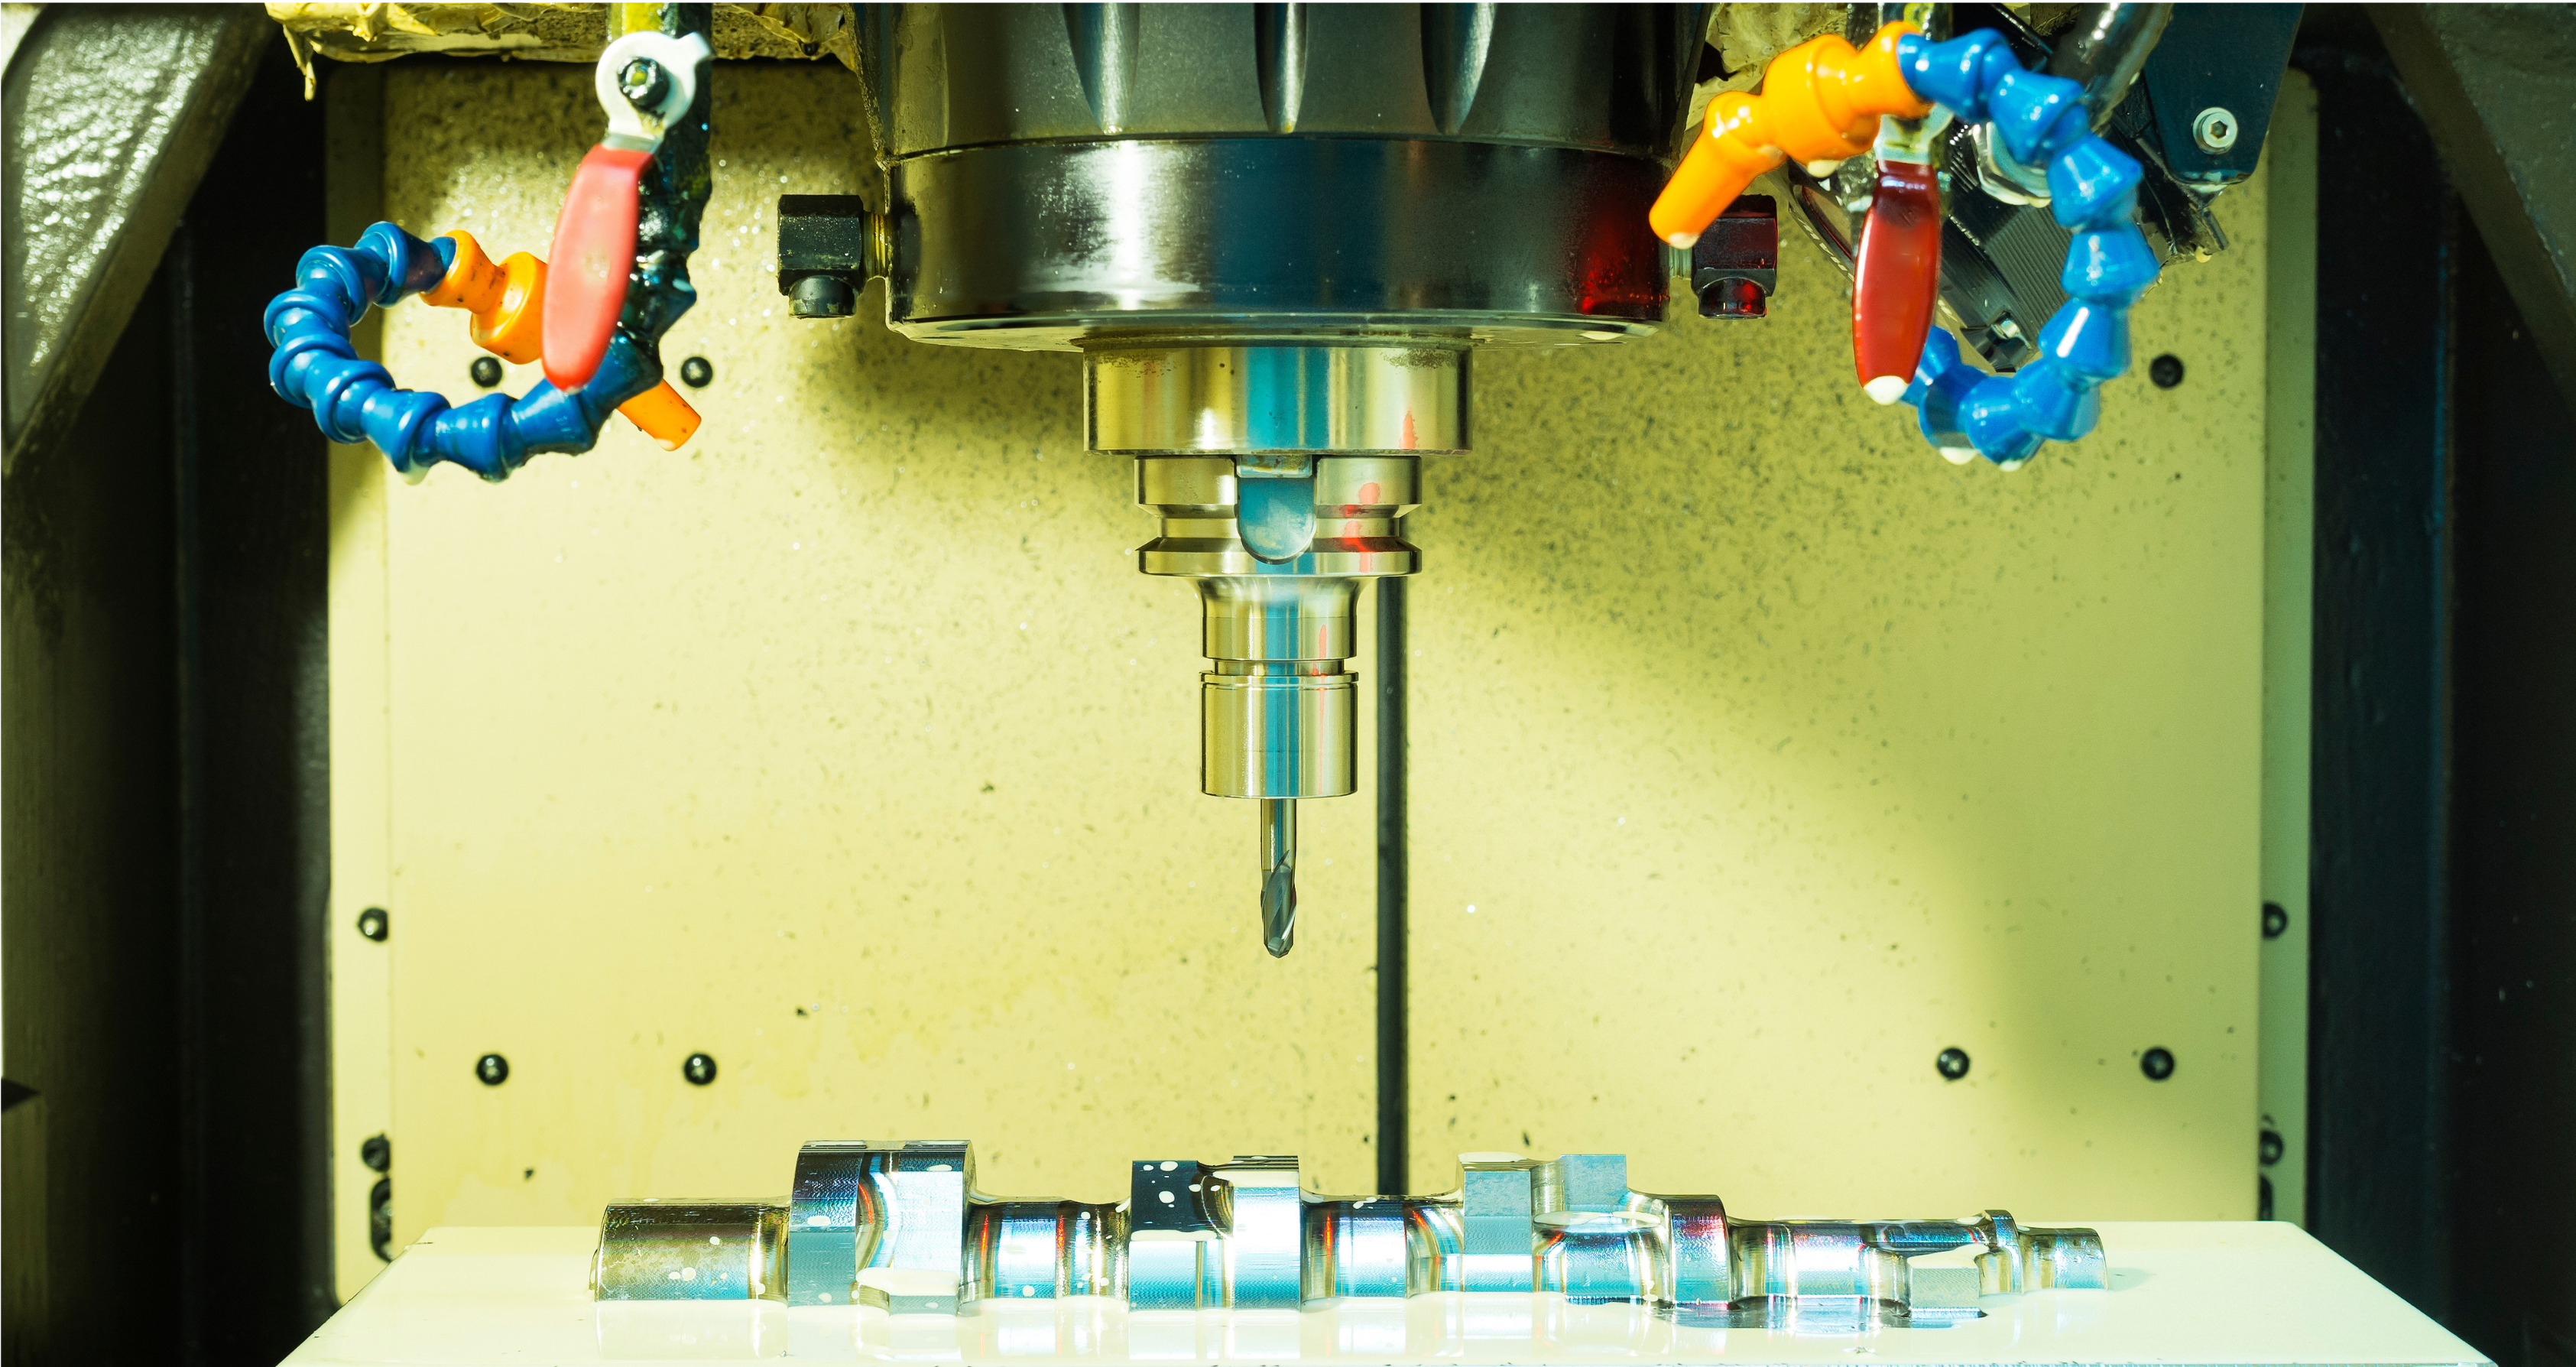
תקני ויכולות ייצור תבניות תעשייתיות
טולרנסים הנדסיים קפדניים וציוד ייצור מקיף המבטיחים תבניות ללא פגמים.
ארכיטקטורה הנדסית מלאה של תבניות הזרקה
מבנה תבנית מהונדס בדיוק רב המבטיח שיווי משקל תרמי, עמידות מכנית ומחזורי ייצור חלקים.
בלוקי ליבה ומובלעת בדיוק גבוה
אינסרטים מפלדה מחוסמת המותאמים בבדיקות כחול אופטיות לתוך בסיסי תבנית תקניים.
בסיסי תבנית תקניים מובילים
בסיסי תבנית מסיביים העומדים בעומסי נעילה גבוהים ומחזורי הזרקה מהירים ללא עיוותים.
סליידרים, מרימים ומשיכות ליבה קינמטיות
פינים זוויתיים, בוכנות הידראוליות וליבות מתקפלות עבור חללים פנימיים ותבריגים.
מערכות חליצה מונחות ולוחות פליטה
מכלולי חליצה מושחזים בדיוק המבטיחים שחרור חלק של החלק ללא סימני גרירה או שבירה.
תקני סיווג תבניות לפי SPI
אנו מייצרים תבניות מותאמות אישית בהתאם להנחיות אגודת תעשיית הפלסטיק (SPI), בהתאמה לנפח הייצור המבוקש.
| סיווג SPI | אורך חיים במחזורים | מפרט פלדת התבנית | יישום טיפוסי | פרוטוקול תחזוקה |
|---|---|---|---|---|
| Class 101 | 1,000,000+ מחזורים | H13, S136, 420SS (≥48 HRC) | אריזות המוניות, תעשיית הרכב, אלקטרוניקה ומכשור רפואי | תחזוקה נמוכה ביותר, חליצה מונחית, תעלות קירור מבוקרות |
| Class 102 | עד 1,000,000 מחזורים | H13, 718H, P20 מחוסם (≥40 HRC) | חלקים בייצור בינוני עד גבוה, מארזים טכניים | תחזוקה נמוכה, רכיבי שחיקה הניתנים להחלפה מהירה |
| Class 103 | עד 500,000 מחזורים | P20, NAK80 (28–36 HRC) | ייצור מסחרי סטנדרטי, מארזים תעשייתיים | תחזוקה תקופתית רגילה, בסיסי תבנית סטנדרטיים |
| Class 104 | עד 100,000 מחזורים | P20, פלדת פחמן רכה (28 HRC) | סדרות ייצור קטנות, ריצות פיילוט מוגבלות | תחזוקה בסיסית, עלות ייצור כלי חסכונית |
| Class 105 | < 500 מחזורים | אלומיניום 7075-T6 / פלדה רכה | אימות אבות טיפוס מהיר, ניסויים קליניים טרום-ייצור | תבניות ניסיוניות עם טעינה ופריקה ידנית |
מטריצת פלדות תבנית וסגסוגות פרימיום
התאמה מדעית של דרגות פלדה לפולימרים שוחקים, דרישות פוליש אופטי ועומסים תרמיים כבדים.
S136 / Stavax (ESR)
Class 101עדשות אופטיות, מכשור רפואי, פולימרים קורוזיביים (PVC), פוליש מראה אופטי.
H13 Tool Steel
Class 101פלסטיקה הנדסית קשיחה, ניילון מחוזק סיבי זכוכית (PA-GF), מחזורי עבודה מהירים.
718H / P20+Ni
Class 102–103מסגרות רכב גדולות, מארזי מכשירי חשמל, חלקים קוסמטיים חיצוניים.
NAK80
Class 102–103מארזים אלקטרוניים עדינים, ללא נקבוביות, גימורי טקסטורה ב-EDM.
P20 סטנדרטית
Class 103–104מוצרי צריכה כלליים, פולימרים סטנדרטיים (ABS, PP, PE).
נחושת בריליום (Ampco)
אינסרטים תרמייםפיזור חום מהיר בצלעות עמוקות ובאזורים מבודדים לקיצור זמני מחזור.
תקני גימור משטח לפי SPI ו-VDI
מפוליש מראה אופטי ועד טקסטורות שיקוע EDM תעשייתיות, מומחי הגימור שלנו מספקים משטחים מכוילים.
| דרגת SPI / VDI | שיטת גימור | חספוס פני שטח (Ra) | יישום אופייני | זווית חליצה מינימלית מומלצת |
|---|---|---|---|---|
| SPI A-1 | משחת יהלום עדינה (דרגה 3) | Ra 0.012 – 0.025 µm | עדשות אופטיות, מובילי אור, חלקים רפואיים שקופים בברק מראה גבוה | 0.5° – 1.0° |
| SPI A-2 | משחת יהלום (דרגה 6) | Ra 0.025 – 0.05 µm | מארזים קוסמטיים יוקרתיים, מסגרות צגים, חלקים אלקטרוניים בולטים | 1.0° – 1.5° |
| SPI B-1 | נייר לטש 600 | Ra 0.05 – 0.10 µm | חלקים מסחריים חצי-מבריקים, מארזי מוצרי צריכה חלקים | 1.0° – 1.5° |
| SPI C-1 | אבן השחזה 600 | Ra 0.35 – 0.40 µm | גימור מט, מארזים תעשייתיים פנימיים, רכיבים מוסתרים | 1.5° – 2.0° |
| SPI D-1 / VDI 3400 | התזת גרגרים / טקסטורת EDM | Ra 0.80 – 3.20 µm | משטחים עמידים לטביעות אצבע, ידיות אחיזה, פנלים פנימיים ברכב | 3.0° – 5.0° |
ייצור מערכות הזנה, תעלות חמות וקרות
אופטימיזציה של לחצי הזרקה, חזית הזרימה ומיקומי נקודות הזרקה למילוי מושלם.
| פרמטר | תבנית תעלה קרה (Cold Runner) | תבנית תעלה חמה (Valve Gate) |
|---|---|---|
| פסולת חומר וגריסה | תעלת ההזרקה מתמצקת בכל מחזור ומחייבת גריסה או השלכה | אפס פסולת תעלה; החומר נשמר מותך ישירות עד פתח ההזרקה |
| מהירות זמן מחזור | מוגבל בזמן קירור תעלת ההזנה העבה (לעיתים 25–45 שניות) | מחזורים מהירים ב-30%–50% (מוגבל רק בעובי דופן החלק) |
| עלות ייצור ראשונית | עלות ייצור ראשונית נמוכה יותר; מבנה פשוט של 2 או 3 לוחות | השקעה ראשונית גבוהה יותר בסעפת מחוממת ובבקרי טמפרטורה PID |
| סימן נקודת הזרקה | סימן הזרקה בולט הדורש חיתוך ידני או זרוע רובוטית לקטימה | סימן כמעט בלתי נראה הודות לסגירת שסתום מחט הידראולי מדויק |
סגירת מחט הידראולית או פנאומטית המבטיחה גימור קוסמטי מושלם ללא נזילות.
תעלה תת-קרקעית הנחתכת אוטומטית בעת פתיחת התבנית ותנועת החולצים.
נתיב זרימה חזק הממזער מאמצי גזירה והתפרקות פולימרים בחלקים עבי דופן.
פיזור זרימה אחיד המונע עיוותים, אי-עגלגלות וקווי ריתוך בחלקים גליליים.
קירור קונפורמלי ומכניקת חליצה מתקדמת
הנדסת תעלות קירור מתקדמות ומערכות חליצה מדויקות לקיצור זמני מחזור והעלאת ניצולת הייצור OEE.
טכנולוגיית תעלות קירור קונפורמיות
אינסרטים עם קירור קונפורמלי בהדפסת מתכת 3D DMLS
אינסרטים מפלדת אל-חלד בהדפסת לייזר העוקבים במדויק אחר מתאר החלק ומקצרים את זמן הקירור בעד 40%.
קידוחי עומק מדויקים (Gun Drilling)
קידוח ישר ומדויק עם מפזרי זרימה וספירלות להבטחת זרימת מים טורבולנטית יעילה (Reynolds > 4000).
אזורי קירור נפרדים לליבה ולמובלעת
סעפות מים נפרדות המאפשרות ויסות טמפרטורה דיפרנציאלי לביטול מאמצים שיוריים ועיוותי חלק.
מכניקת פליטה והוצאת חלקים מודרכת
לוחות חליצה מונחים כפולים
עמודי הובלה ליניאריים מחוסמים ותותבי ברונזה בשימון עצמי המונעים היתקעות לוחות חליצה במחזורים מהירים.
מרימים מכניים זוויתיים מסונכרנים (Lifters)
מרימים מושחזים בזוויות 5°–15° לשחרור תפסים פנימיים וחללים שקועים ללא צורך בבוכנות הידראוליות.
שסתומי פליטה פנאומטיים (Air Poppets)
שסתומים פנאומטיים מובנים לשבירת ואקום בחלקים עמוקים לפני תנועת פיני החליצה המכניים.
פרוטוקול בדיקות DFM וסימולציית Moldflow
לפני תחילת חיתוך הפלדה, הצוות ההנדסי שלנו מבצע אימות ממוחשב מלא לביטול סיכוני ייצור.
שמירה על עובי דופן אחיד בטווח ±15% וריקון אזורים מסיביים באמצעות צלעות חיזוק.
החלת זווית חליצה מינימלית של 1.0° לכל צד, ותוספת של 1.0° לכל 0.025 מ"מ של עומק טקסטורה.
מיפוי נקודות מפגש חזיתות הזרימה ומיקום פתחי הזרקה כך שקווי הריתוך ייווצרו מחוץ לאזורי עומס.
מיקום קו ההפרדה על קצוות טבעיים ותכנון חריצי אוורור (0.015–0.03 מ"מ) עם תעלות ואקום.
הנחיות עיבוד פולימרים ומקדמי התכווצות תבנית
אנו מהנדסים את חללי התבנית עם מקדמי התכווצות נפחיים מדויקים המותאמים לסוג השרף, כיוון הזרימה והתוספים.
| פולימר תרמופלסטי | דרגות נפוצות | טווח עובי דופן אופטימלי | התכווצות נפחית | יחס זרימה (L/T) | שיקולי תבנית ופלדה |
|---|---|---|---|---|---|
| ABS (אקרילוניטריל בוטאדיאן סטירן) | סטנדרטי, עמיד בחום, מעכב בעירה | 1.5 – 3.5 מ"מ | 0.4% – 0.7% | 150:1 | התאמה מעולה לפוליש מבריק, שחיקה נמוכה על פלדת P20. |
| PC (פוליקרבונט) | אופטי, רפואי, מבני | 1.5 – 4.0 מ"מ | 0.5% – 0.8% | 100:1 | דורש טמפרטורת תבנית גבוהה (80–120°C); מומלצת פלדת אל-חלד S136. |
| PA66 + 30% GF (ניילון מחוזק סיבי זכוכית) | הנדסי מבני מחוזק | 1.0 – 3.0 מ"מ | 0.2% – 0.5% (אניזוטרופי) | 180:1 | שחיקה כבדה בפתחי הזרקה; מחייב פלדת H13 מחוסמת במלואה (50+ HRC). |
| POM (אצטל / פוליאוקסימתילן) | הומופולימר / קופולימר לגלגלי שיניים | 1.5 – 3.0 מ"מ | 1.8% – 2.5% | 150:1 | התכווצות נפחית גבוהה; דורש קירור אחיד מוגבר ופלדה עמידה לקורוזיה. |
| PP (פוליפרופילן) | הומופולימר, קופולימר רנדומלי | 0.8 – 3.5 מ"מ | 1.2% – 2.0% | 250:1 | זרימה גבוהה, מתאים לצירים חיים; מחייב אוורור משטח הפרדה הדוק למניעת פלאש. |
| PEEK (פוליאתר אתר קטון) | נקי, 30% סיבי פחמן | 1.0 – 3.0 מ"מ | 1.0% – 1.4% | 120:1 | טמפרטורות תבנית קיצוניות (180–220°C); דורש מעגלי שמן חם ופלדת S136. |
מניעת פגמי ייצור ותיקון כלי תבנית
התאמות פלדה מדויקות וכיול פרמטרים מוכחים על פני אלפי ריצות ניסיון מוצלחות.
פלאש בקו הפרדה (Flash)
לחץ הזרקה מופרז, כוח נעילה לא מספק או מרווח משטחי הפרדה העולה על 0.01 מ"מ.
בדיקת התאמה בכחול אופטי, השחזה מחדש של משטחי הנעילה וכיול כוח הנעילה.
מילוי חסר (Short Shot)
קיפאון מוקדם בפתח ההזרקה, אוורור לא מספק או קוטר תעלות הזנה צר מדי.
הרחבת פתח ההזרקה, העלאת טמפרטורת תעלות הקירור באזורים קריטיים והוספת פתחי אוורור.
סימני שקיעה וחללים פנימיים (Sink Marks)
עובי דופן מופרז בחיבורים, יחס צלע-דופן העולה על 60% או לחץ החזקה לא מספק.
ריקון אזורים עבים, הקטנת עובי צלעות ושימוש בשסתומי מחט לבקרת דחיסה.
עיוותים והתעקמות חלק (Warpage)
קירור לא אחיד בין הליבה למובלעת או כיווניות סיבים אסימטרית בפולימרים מחוזקים.
איזון מעגלי הקירור, התקנת אינסרטים מנחושת בריליום וכיול השהיית פתיחת התבנית.
שלבי ייצור תבניות הזרקה צעד אחר צעד
מסלול הנדסי מובנה ב-6 שלבים החל מניתוח קובץ התלת-ממד ועד אישור ייצור סדרתי מלא.
אישור DFM ותכנון תבנית 3D
סקירת גאומטריית חלק, בדיקת זוויות חליצה, קו הפרדה, מיקומי פתחי הזרקה ואישור מודל 3D מלא.
רכש פלדה וכרסום גס ב-CNC
רכש בלוקי פלדת תבנית מאושרים, בדיקה אולטרסונית וכרסום ראשוני של לוחות וכיסי התבנית.
חיסום תרמי וכרסום גימור מהיר ב-5 צירים
טיפול תרמי בוואקום לרמת HRC מוגדרת, ולאחריו כרסום CNC מהיר ב-5 צירים והשחזה מדויקת.
עיבוד אלקטרו-ארוזיבי Wire & Sinker EDM
ייצור אלקטרודות גרפיט ונחושת, שיקוע צלעות עמוקות, צריבת פינות חדות וחיתוך בחוט EDM.
התאמת שולחן ידנית, פוליש יהלום והרכבה
התאמה ידנית קפדנית, בדיקת התאמת משטחים בכחול אופטי, כוונון מרימים, פוליש והרכבה סופית.
ניסוי תבנית T1, בדיקת CMM ואישור ייצור
ניסוי במכונת הזרקה במחזור מלא, תיעוד חלון פרמטרים, בדיקת דגימות FAI ומסירת דגימות T1.
תוצרים ותיעוד הנדסי מקיף
כל תבנית הזרקה מושלמת מלווה בתיעוד דיגיטלי מלא, תעודות חומר ומדריכי הפעלה ותחזוקה.
מודלים 3D ושרטוטים 2D הנדסיים מלאים
מודלי הרכבה פרמטריים בתלת-ממד, שרטוטי פיצוץ מכניים ושרטוטי ייצור מפורטים בדו-ממד.
תעודות חומר וטיפולים תרמיים
תעודות מקור של יצרן הפלדה (MTR), תרשימי תנורי חיסום בוואקום ובדיקות קושי פלדה (HRC).
דוח בדיקת דגימה ראשונה (FAI) ומדידות CMM
מדידות גאומטריות מדויקות נקודה אחר נקודה של דגימות T1 מול מודל התלת-ממד הנומינלי.
מדריך תחזוקה מונעת וחבילת חלקי חילוף
מדריך מפורט הכולל נקודות שימון, נוהלי פירוק והרכבה, שטיפת תעלות מים וחלקי חילוף קריטיים.
שאלות טכניות נפוצות על ייצור תבניות הזרקה
תשובות מומחים ברורות בנושאי זמני אספקה, אחריות לתבנית, בחירת פלדות וכדאיות כלכלית.
יכולות מקושרות בתכנון וייצור תבניות הזרקה
חקור את מגוון השירותים ההנדסיים המלא שלנו בתכנון תבניות הזרקה וייצור כלים מתקדם
Plastic Mold Design Services
End-to-end plastic mold design services covering part manufacturability, core/cavity splitting, and production-ready mold designs.
3D Injection Mold CAD Modeling
Parametric 3D solid modeling, kinematic slider simulation, and digital assembly validation for complex mold assemblies.
Injection Molding Tool Design
Full-lifecycle injection mold making, high-cavity tool building, and physical tooling fabrication shop services.
Plastic Injection Molding Design & DFM
Specialized part-level DFM optimization, wall thickness balancing, cooling analysis, and defect prevention principles.
Comprehensive Injection Molding Guide
Complete technical guide covering injection molding parameters, polymer shrinkages, and tooling mechanics.
Precision Mold Tooling & Fabrication
High-accuracy mold base machining, custom core/cavity inserts, and EDM precision tooling services.
Plastic Molding Design Services
Custom plastic mold engineering, multi-cavity tool layouts, and prototype-to-production tooling solutions.
Precision CNC Machining for Mold Inserts
Tight-tolerance multi-axis CNC milling and Swiss turning for mold cavity inserts, precision slides, and copper electrodes.
מוכן לייצר תבניות הזרקה ברמת ייצור סדרתי מובילה?
העלה את קובצי ה-3D CAD שלך לקבלת סקירת DFM הנדסית מקיפה והצעת מחיר מדויקת לייצור תבנית הזרקה. מהנדסי הכלים שלנו מוכנים לקדם את הפרויקט שלך.